Guía de Maquinaria Roladora de Lámina R-101 para México
Evaluación técnica y guía de planificación de maquinaria para fabricantes de perfiles de acero y centros de servicio metálico en México que producen la lámina trapezoidal R-101 con fijación expuesta. Describe la verificación geométrica sobre plano CAD, espesores comerciales, adaptación eléctrica a 60Hz y logística de exportación a puertos mexicanos.
AVISO TÉCNICO FORMAL
AVISO TÉCNICO: La configuración del equipo, número de estaciones de rolado, potencia del motor y sistema de corte se fabrican bajo pedido. Todos los parámetros operativos, tolerancias y alcances de entrega se confirman formalmente según el contrato del proyecto y los planos de ingeniería aprobados.
ANÁLISIS DE MERCADO
Contexto en el Mercado Mexicano: Perfil Acanalado R-101
Factores funcionales y consideraciones técnicas del perfil trapezoidal R-101 en cubiertas, muros y faldones industriales en México.
Geometría Trapezoidal de Fijación Expuesta
El perfil R-101 es un diseño trapezoidal tradicional que utiliza tornillería autorroscante colocada en cresta para cubiertas o en valle para muros. Su geometría busca optimizar el ancho útil a partir de anchos estándar de bobina lisa.
Capacidad de Desagüe en Cubiertas Industriales
Los valles amplios entre crestas trapezoidales facilitan la evacuación de agua pluvial. El herramental de rolado debe mantener el paralelismo de las caras y el fondo de valle para evitar acumulaciones o deformaciones.
Procesamiento de Bobinas Galvanizadas y Prepintadas
En el mercado mexicano es común procesar acabados galvanizados, aleaciones de aluminio-zinc y aceros prepintados (Pintro). El acabado superficial de los rodillos debe calibrarse para evitar el desprendimiento de recubrimientos durante el conformado.
DISEÑO DE INGENIERÍA
Roladora de Lámina R-101: Criterios de Diseño Mecánico
Criterios de diseño mecánico y consideraciones de proceso para conformado del perfil.
Secuencia Progresiva de Formado
Las estaciones de rolado se calculan para conformar las ondas trapezoidales gradualmente desde el centro hacia los extremos, minimizando tensiones residuales y manteniendo la planicidad en los valles de la lámina.
Acabado y Protección de Rodillos
Los rodillos se maquinan en CNC y reciben tratamientos superficiales para reducir la fricción, protegiendo los recubrimientos de pintura sobre bobinas prepintadas frente a rayas o marcas de fricción.
Corte Hidráulico Transversal con Cuchilla Perfilada
La guillotina de corte incorpora cuchillas maquinadas según la sección transversal acordada para R-101, realizando cortes limpios sin deformar las crestas trapezoidales.
Integración Eléctrica a 60Hz
Los motores principales, grupos hidráulicos y consolas PLC se configuran para la frecuencia de 60Hz y las tensiones industriales habituales en México (220V o 440V trifásico).
PARÁMETROS DE PROYECTO
Lista de Parámetros Técnicos Requeridos para Evaluación de R-101
Para evaluar la factibilidad técnica y emitir una propuesta de diseño preliminar de la roladora R-101, solicitamos confirmar los siguientes puntos:
• Plano del Perfil AcanaladoPlano acotado en milímetros confirmando ancho útil deseado, peralte de crestas, paso entre crestas y geometría del traslape lateral.
• Ancho y Tolerancia del Fleje de EntradaAncho nominal del rollo o fleje a procesar y tolerancia de corte longitudinal proporcionada por su proveedor de acero.
• Gama de Espesores Decimales (BMT y TCT)Gama de espesores requerida en milímetros decimales (cubriendo sustrato de acero y recubrimientos) en lugar de calibres comerciales aproximados.
• Grado del Acero y Límite ElásticoLímite elástico nominal del material (acero comercial o de alta resistencia) para calcular la compensación de retorno elástico (springback).
• Suministro Eléctrico en NaveEspecificación exacta del voltaje y frecuencia disponibles en su taller (por ejemplo, 220V 60Hz trifásico o 440V 60Hz trifásico).
Nota: Todos los parámetros de herramental son confirmados mediante planos CAD antes de iniciar la manufactura.
FICHA TÉCNICA DE REFERENCIA
Roladora R-101: Variables de Ingeniería y Base de Revisión
Variables de ingeniería y parámetros que deben definirse según plano y proyecto.
Roladora R-101: Variables de Ingeniería y Base de Revisión
Componente del Sistema
Parámetro / Requisito a Definir
Criterio de Evaluación de Ingeniería
Estaciones de Rolado
Determinadas por simulación de conformado del perfil
El número de pasos asegura la formación gradual de las crestas sin abolsamiento en los valles.
Material y Acabado de Rodillos
Acero al carbono maquinado con recubrimiento protector
Dureza superficial y pulido seleccionados para proteger acabados galvanizados y prepintados.
Flechas Principales
Acero macizo rectificado y chaveteado
Dimensionadas para soportar esfuerzos de torsión y flexión bajo carga continua.
Sistema de Cizalla
Corte hidráulico con cuchillas perfiladas según plano
Cuchillas ajustadas al contorno geométrico para realizar cortes limpios y uniformes.
Control y Automatización
Consola PLC industrial con pantalla táctil
Permite programación de lotes, conteo de piezas y calibración de longitud por codificador.
WORKSHOP VIEWS / PROJECT DISCUSSION
Look at the details. Define your requirements.
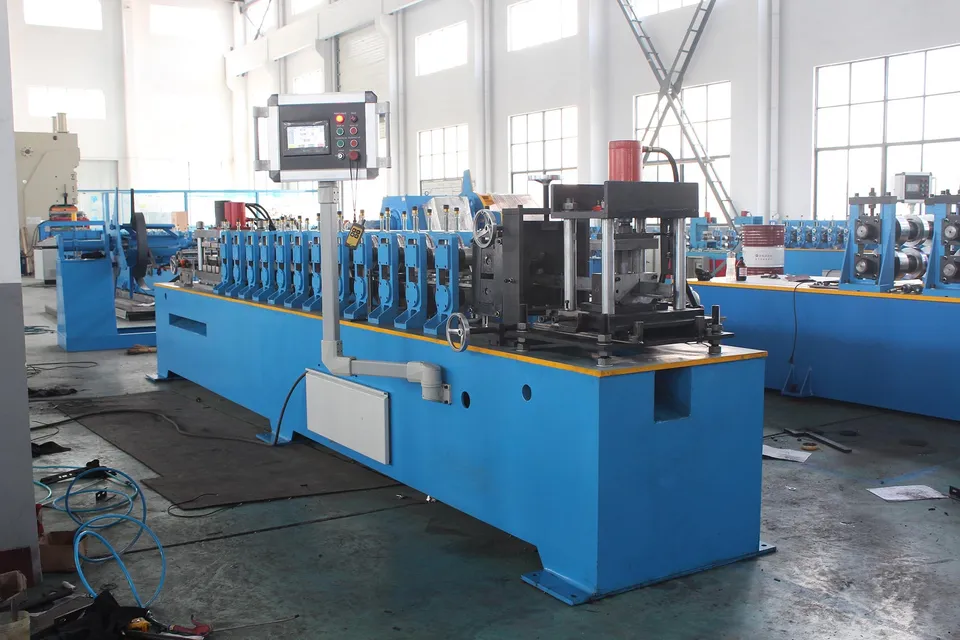
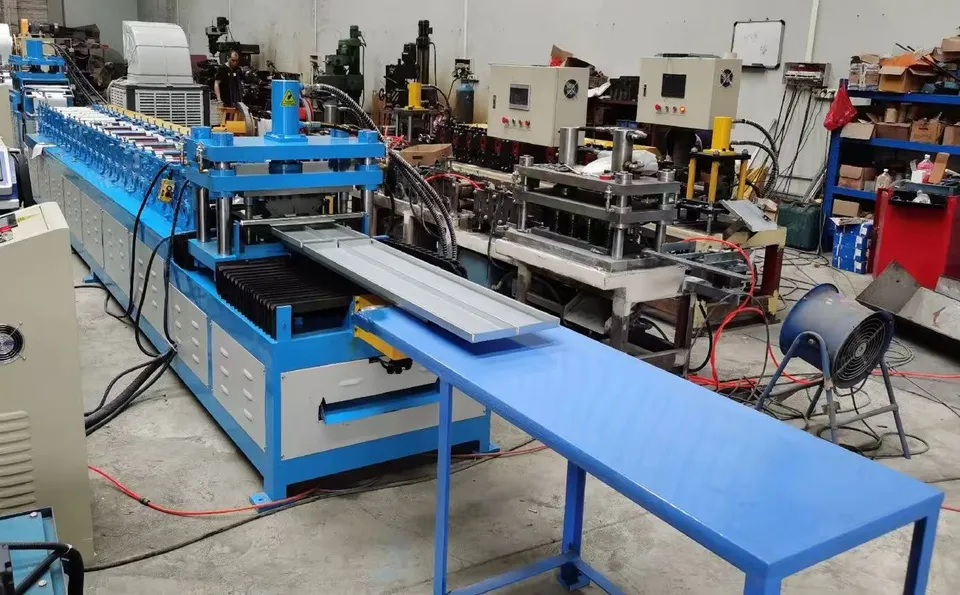
Vistas de taller de líneas de perfilado multietapa y unidades de corte hidráulico. Describen disposiciones mecánicas reales sin certificar rendimientos individuales.
01Line layout and controls02Outfeed and sample handling
PREGUNTAS FRECUENTES
Preguntas Frecuentes: Maquinaria para Lámina R-101 en México
Respuestas a consultas técnicas sobre requerimientos de perfilado y límites de proceso.
¿Cuál es la diferencia de concepto entre el perfil R-101 y el sistema KR-18?
La lámina R-101 es un perfil trapezoidal de fijación expuesta mediante tornillos autorroscantes en crestas o valles, comúnmente utilizado en bodegas y naves estándar. El KR-18 es un sistema de bandeja con costura vertical engargolada y fijación oculta mediante clips, pensado para pendientes bajas y cero perforaciones pasantes en la cubierta. Cada sistema requiere maquinaria y herramentales totalmente distintos.
¿Cómo se protegen los recubrimientos prepintados (Pintro) durante el rolado?
Los rodillos reciben maquinado de precisión y acabado superficial pulido para reducir el coeficiente de fricción. Los claros entre rodillos superior e inferior deben ajustarse a la gama de espesores decimales confirmada para evitar pellizcos en la película de pintura.
¿Qué información eléctrica se requiere para la conexión en México?
Se requiere confirmar el voltaje trifásico de taller (comúnmente 220V o 440V) a 60Hz, para seleccionar motores, reductores y arrancadores con la protección térmica adecuada para la red local.
¿Cómo se prepara el embarque hacia puertos mexicanos?
Los módulos de la línea se protegen con lubricante anticorrosivo, se envuelven contra la humedad marina y se sujetan con trincas de acero y calzas de madera dentro de contenedores cerrados para su despacho marítimo hacia puertos como Manzanillo o Veracruz.
CONSULTA DE INGENIERÍA
Consulte con Nuestros Ingenieros el Proyecto de su Roladora R-101
Comparta el plano transversal de su perfil R-101, la gama de espesores a procesar y los requerimientos de su taller. Nuestro equipo evaluará el herramental y preparará una cotización técnica.