Дополнительное периферийное оборудование
- Decoiling and leveling
- Universal adjustable forming stands
- In-line slot punching or pre-punching
- Cutoff and piece counting
ТАЙБАН / ОБОРУДОВАНИЕ
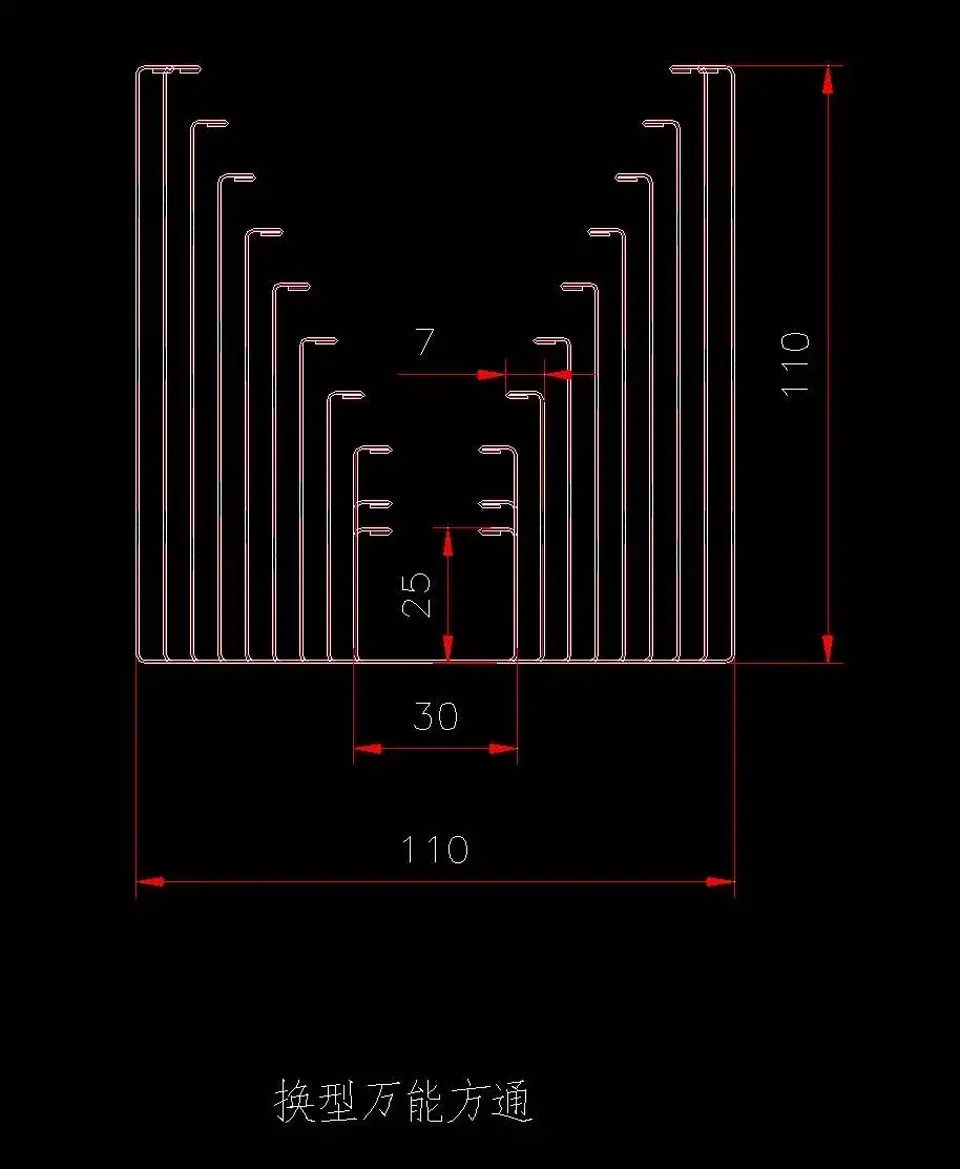
Профилегибочные линии для дверных коробок, направляющих рельсов и универсальных квадратных профилей с внутренним пазом (сталь 0,8-2,0 мм, например 110x110 мм с пазом 30x25 мм). Быстрая смена размеров.
НАЗНАЧЕНИЕ И ОБОРУДОВАНИЕ
Линия для дверных стоек и направляющих рельсов. Универсальная система быстрой переналадки обеспечивает выпуск нескольких сечений профилей на одном стане.
ТЕХНИЧЕСКИЕ ВХОДНЫЕ ДАННЫЕ
Укажите известные параметры. Если какой-либо размер еще не утвержден, опишите требуемое готовое изделие.
| Параметр Проекта | Что указать в техническом запросе |
|---|---|
| Section geometry | Outer dimensions (e.g. 110×110 mm), internal slot size and position, wall thickness. |
| Size family | All section sizes that must share the same forming tooling; changeover range. |
| Material specification | Grade, coating, thickness range and coil width. |
| Internal slot requirements | Slot dimensions (e.g. 30×25 mm), position tolerance and function. |
| Production target | Pieces per shift, length mix and size changeover frequency. |
Скорость прокатки, установленная мощность, оснастка, допуски и марка компонентов согласовываются в спецификации к договору. Они не являются одинаковыми для всей категории.
ИНЖЕНЕРНЫЕ СПРАВОЧНЫЕ ПАРАМЕТРЫ
Следующие базовые параметры отражают измеренные характеристики оборудования и стандарты оснастки. Данные показатели служат техническим ориентиром, а не жестким каталожным ограничением.
| Инженерная Подсистема | Диапазон Проектирования и Заводские Базовые Значения |
|---|---|
| Profile Family | Universal square channel sections for door frame guide rails. Standard reference section: 110×110 mm outer with 30×25 mm internal guide slot. Multiple sizes from a single adjustable tooling set through quick changeover. |
| Material & Thickness Baseline | Galvanized or cold-rolled steel coil. Thickness discussion range: 0.8 to 2.0 mm. Coil width matched to section perimeter plus forming allowance. |
| Forming & Changeover | Multi-position adjustable forming stands ("换型万能方通" universal changeover design). Stand count typically 10 to 16. Quick-change mechanism allows different section sizes without full roll replacement. |
| Slot & Cutoff Specifications | Internal guide slot formed or punched in line. Slot dimension tolerance discussion: within 0.5 mm. Flying or stop-cut shear for finished length; cut length accuracy reference: within 1.0 mm. |
| Line Speed Discussion Range | Continuous forming speed discussion: 12 to 25 meters per minute for standard wall thickness. Size changeover time: 15 to 30 minutes for manual-adjust tooling. |
| Electrical & Destination Standards | Drive motors carry CE attestation (Certificate M.2023.206.C82549) under EU Machinery Directive 2006/42/EC and EMC Directive 2014/30/EU, verified by UDEM International through March 2028. PLC control with touchscreen HMI; voltage and guarding adapted per project. |
ГРАНИЦЫ ТЕХНИЧЕСКИХ СПЕЦИФИКАЦИЙ
Спецификации на данной странице отражают заводские базовые значения или диапазоны инженерного согласования. Итоговая компоновка линии, мощность привода, количество клетей, марка инструментальной стали и критерии приёмки фиксируются в подписанном договоре поставки.
* Engineering discussion range / workshop baseline; confirmed per signed project. Profile drawing is a factory-supplied CAD section showing the universal changeover concept.
ОТ ЗАДАНИЯ ДО ПРИЁМКИ
Confirm section dimensions and internal slot
Review material and thickness range
Plan multi-size changeover method
Agree cutoff and length tolerance
Inspect trial pieces for section and slot accuracy
WORKSHOP VIEWS / PROJECT DISCUSSION
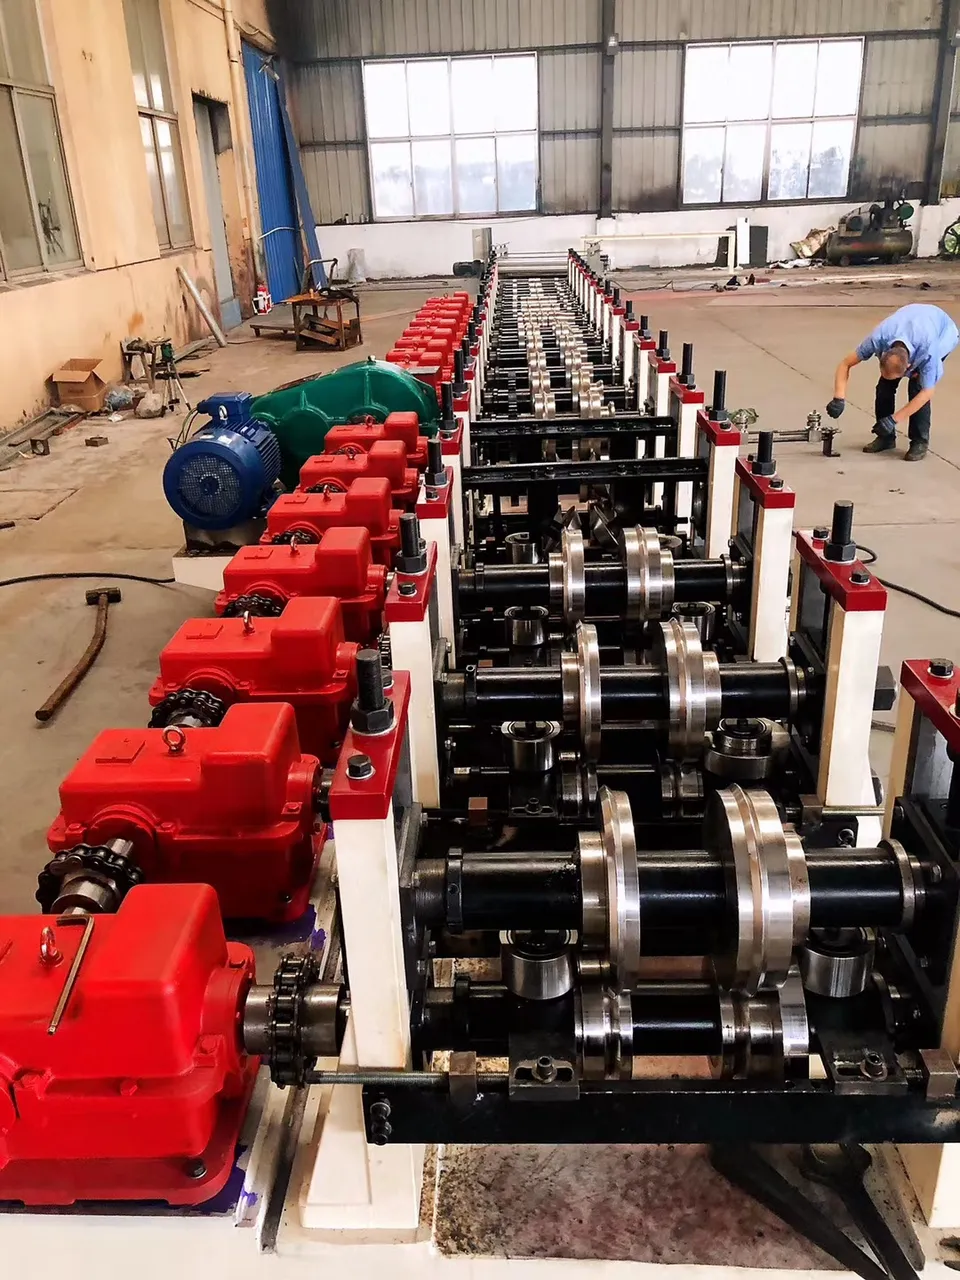
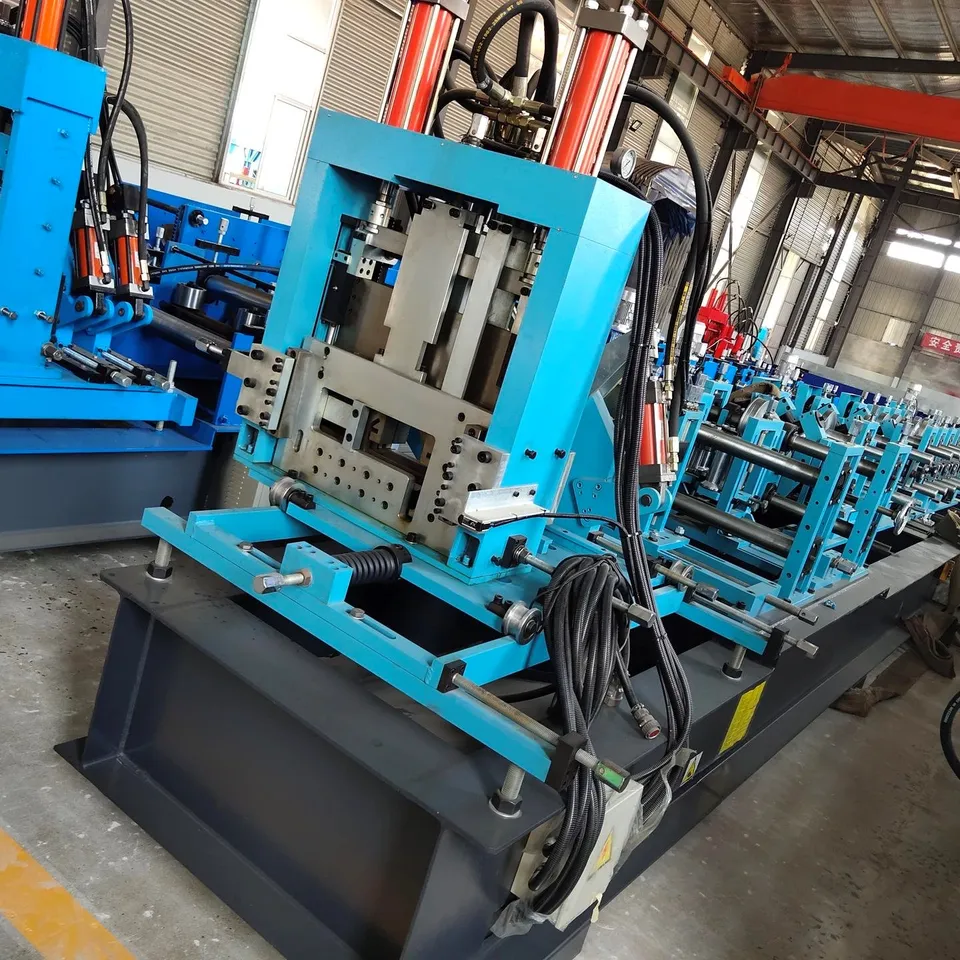
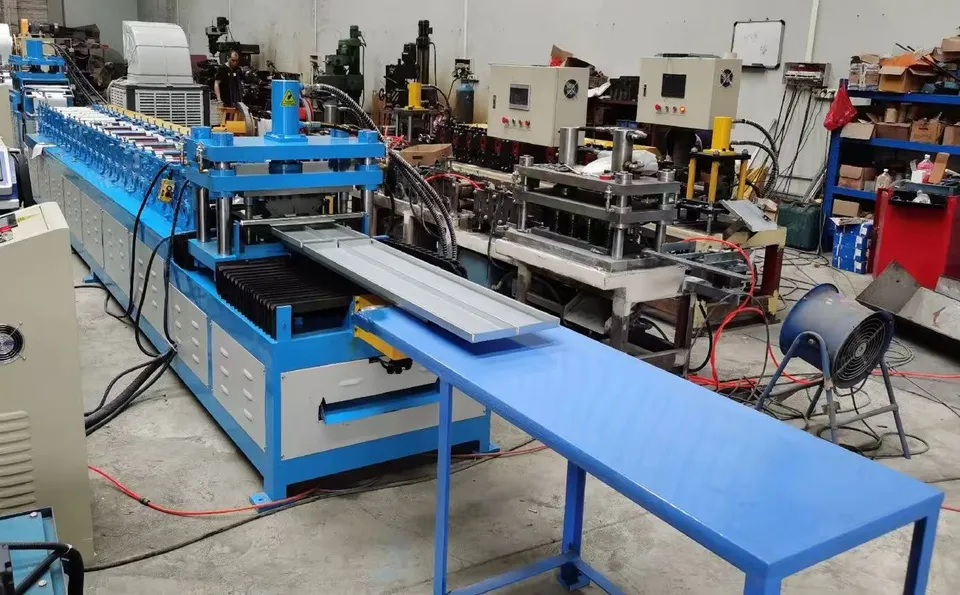
Фотографии оборудования для дверных направляющих и коробок. Внешние габариты и внутренний паз изготавливаются под чертеж.
WORKSHOP VERIFICATION / GUIDE RAIL FORMING
Workshop footage of forming and pressing stations for door frame guide rail production.
Видеосъемка из цеха; демонстрирует кинематику узлов, а не паспортную производительность конкретного станка.
Запланировать инспекцию оборудования ↗Согласуйте тестовый рулонный металл, допуски контрольных деталей, цикл работы и перечень приемо-сдаточных документов до отгрузки оборудования.
План инспекции ↗СМЕЖНОЕ ОБОРУДОВАНИЕ
Эти типы оборудования часто заказываются совместно. Ознакомьтесь со смежной линией для сравнения состава поставки.
Скоростные линии для производства стоечных и направляющих профилей ЛСТК и каркасов перегородок (оцинкованная сталь 0,4-1,5 мм, ширина стенки 50-150 мм). Поточная пробивка отверстий, пуклевка и летучий рез.
Характеристики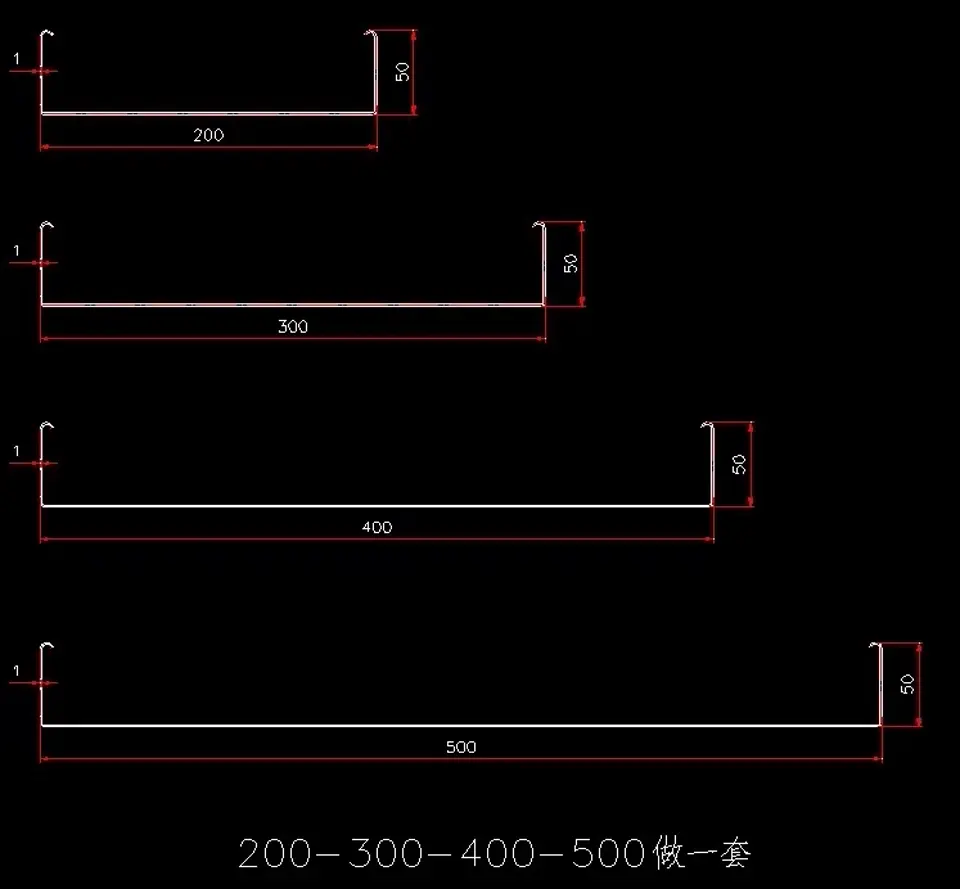
Профилегибочные линии для бортовых П-образных панелей грузовых кузовов и контейнеров (сталь 1,0-2,5 мм). Моторизованная переналадка ширины профиля (семейства 50-150 мм или 200-500 мм) на одном комплекте валков.
ХарактеристикиПЕРЕД ЗАПРОСОМ СТОИМОСТИ
Клети оснащены многопозиционными ползунами и дистанционными втулками, что позволяет перенастраивать стан на разную глубину профиля без покупки дополнительных комплектов валков.
Габариты профиля удерживаются в пределах 0,3 мм, а паз — в пределах 0,2 мм. Десятироликовая правильная головка снимает остаточные напряжения и убирает скручивание.
Да, поставляется гидравлический штамп предварительной вырубки с сервоподачей полосы для точной штамповки пазов под петли, замки и угловых срезов до начала гибки.
Станина станка покрывается антикоррозийным маслом, оборачивается водонепроницаемой пленкой и амортизирующим материалом, после чего надежно фиксируется в контейнерах 20GP или 40HQ. Шкафы управления PLC и гидравлические станции упаковываются в прочные морские деревянные ящики.
Стандартный срок производства составляет от 30 до 45 рабочих дней после получения предоплаты и утверждения чертежей профиля. Изготовление многопрофильных конфигураций или нестандартного электропитания может занять дополнительно 10–15 дней.
Мы обеспечиваем квалифицированное техническое сопровождение, дистанционные консультации по наладке, поставку запасных частей и выезд сервисных инженеров для проведения шеф-монтажа. Конкретные гарантийные обязательства и условия обслуживания фиксируются в договоре поставки.
Каждая линия комплектуется набором быстроизнашивающихся деталей: концевыми выключателями, предохранителями, гидравлическими манжетами и регулировочным инструментом. Также доступен расширенный сервисный комплект на 2 года эксплуатации с запасными ножами и датчиками.
Да, все электродвигатели и шкафы управления изготавливаются под стандарты электросети вашего предприятия: 380В, 415В, 440В или 220В, 3 фазы, 50Гц или 60Гц. Используются надежные компоненты Schneider или Delta с защитой от перегрузок.
Мы направляем квалифицированных инженеров на ваше производство для сборки оборудования, наладки технологического процесса и обучения операторов. Также доступны подробные видеоруководства и дистанционное сопровождение.
Минимальный объем заказа составляет 1 комплект оборудования. Мы проектируем, испытываем и отгружаем как отдельные специализированные станки, так и комплексные автоматизированные линии с полной технической документацией.
Мы работаем по безналичному расчету T/T: 30% аванс при заключении договора, 70% балансовый платеж после заводских испытаний готового станка перед погрузкой на судно. Также принимаются безотзывные аккредитивы (L/C at sight) по согласованию сторон.
ПРЯМОЙ ЗАПРОС
Start your project brief
Your name, email and project requirements are enough to start. Required fields are marked *. Our engineering desk targets a reply within 12 hours (China time, UTC+8) — a communication target, not a contractual SLA.
Your next production line
Send your drawing, material, finished output target and destination. Build the equipment, inspection and delivery scope into one project brief.