Equipamiento periférico a considerar
- Surface-conscious roll tooling and lubrication
- Dense-array punching
- Straightening after asymmetric punching
- Cutoff, marking and packing
TAIBANG / EQUIPOS DE PERFILADO
Líneas de perfilado de canales solares Unistrut (41x41 / 41x21 mm) y soportes fotovoltaicos para acero GI y ZAM de 1.2-3.5 mm. Punzonado denso con matrices DC53 y rodillos que cuidan el recubrimiento.
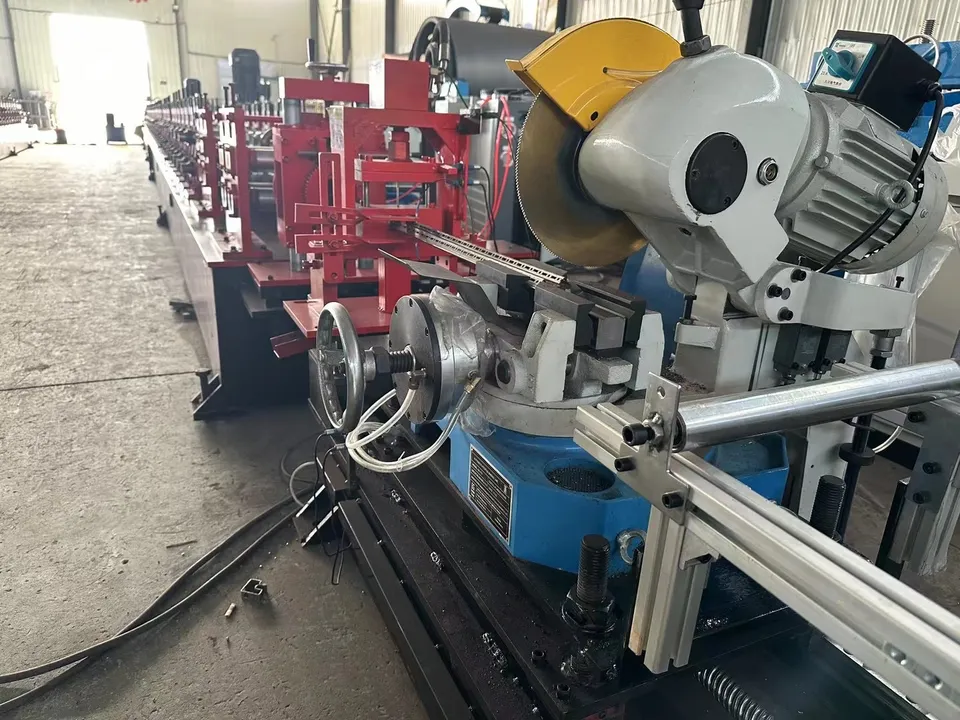
APLICACIÓN Y EQUIPAMIENTO
Línea para perfiles de soporte solar y fijación fotovoltaica, con matrices de conformado optimizadas para evitar daños en recubrimientos galvanizados o zinc-aluminio-magnesio (ZAM).
SU FICHA DE REQUERIMIENTOS
Comparta los datos con los que cuente. Si alguna dimensión o especificación técnica está por definirse, describa el producto final que busca fabricar.
| Elemento del Proyecto | Qué incluir en su consulta |
|---|---|
| Profile drawing | Strut or bracket section, returns, internal clearance and cut lengths. |
| Coil and coating | Grade, yield discussion range, coating system and any anti-scratch handling requirements. |
| Hole array | Clamp slots, adjustment holes, pitch, cumulative tolerance discussion and marking needs. |
| Product mix | Channel lengths, bracket variants and whether several sections share tooling. |
| Workshop | Coil handling, surface protection, punching scrap and packing method. |
Velocidad de línea, potencia instalada, utillaje, tolerancias y marcas de componentes se especifican en la oferta acordada. No son parámetros cerrados para toda la categoría.
PARÁMETROS DE REFERENCIA DE INGENIERÍA
La siguiente base técnica refleja parámetros medidos en taller y normas de herramental. Son cifras de referencia técnica y no especificaciones fijas de catálogo.
| Subsistema de Ingeniería | Rango de Diseño y Base de Taller (Valores de Referencia) |
|---|---|
| Section Discussion Range | Open strut channels, hat or C-style mounting profiles, and tracker brackets when the same project lists them. Geometry is taken from the drawing; this page does not publish a module-brand mounting standard. |
| Material & Coating Baseline | Engineering discussion range commonly includes structural coated coil around 1.2 to 3.5 mm, including hot-dip galvanized or zinc-aluminum-magnesium finishes named by the buyer. Exact coating mass and surface-acceptance photos are confirmed per signed project. |
| Punching & Marking Baseline | Mounting slots and holes may be punched in a dense array. In-line marking, if required, is an optional station. Cumulative pitch over long channels is a measurement-method discussion, not a published catalog tolerance. |
| Tooling & Surface Handling | Roll material, chrome or lubrication choices are discussed to reduce coating marks. They are process options, not a promise of unmarked coil. Straightening may be required after asymmetric punching. |
| Line Speed Discussion Range | Forming discussion often sits around 8 to 18 meters per minute before dense punching and packing are included. Usable output follows the hole array, cut length and handling rules agreed for the project. |
| Electrical & Destination Requirements | Drive motors carry CE attestation (Certificate M.2023.206.C82549) under EU Machinery Directive 2006/42/EC and EMC Directive 2014/30/EU, verified by UDEM International through March 2028. Voltage, language and guarding are matched in the offer. |
LÍMITE DE ESPECIFICACIONES
Las especificaciones en esta página corresponden a parámetros verificados de catálogo o rangos de referencia técnica. La configuración final del equipo, dimensionamiento del motor, número de estaciones de formado, aceros de troquelado y tolerancias de entrega se confirman en su oferta firmada de proyecto.
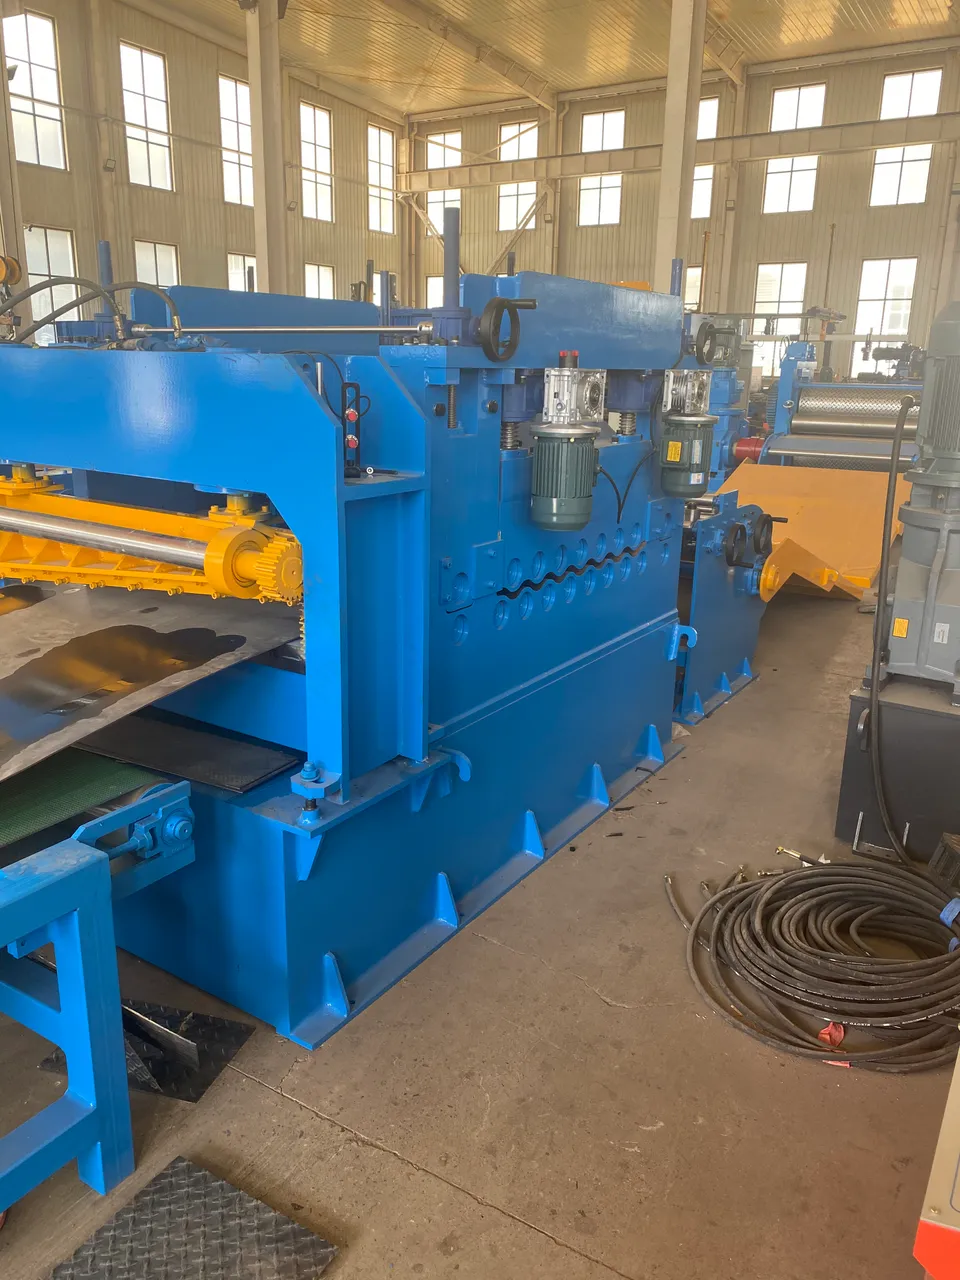
* Engineering discussion range / workshop baseline; confirmed per signed project. Photographs and video are reviewed workshop assets reused as process views, not images of this exact solar-strut line.
DEL ANTEPROYECTO A LA RECEPCIÓN
Confirm strut or bracket geometry
Review coating and handling rules
Map the hole array and marking
Agree forming, straightening and cutoff
Inspect coating and pitch on trial lengths
WORKSHOP VIEWS / PROJECT DISCUSSION
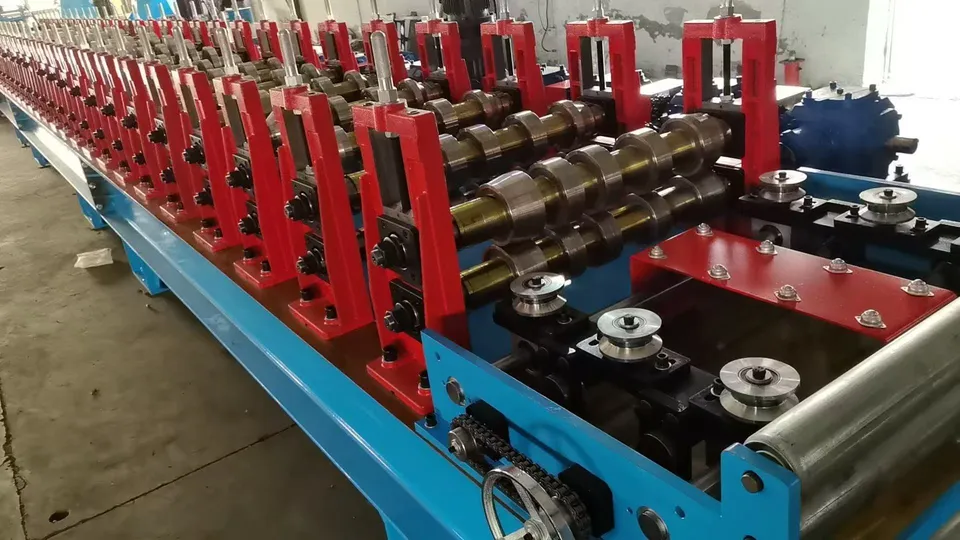
Vistas de rodillos de perfilado y tren de calibración en taller. El tratamiento superficial y las matrices de troquelado se configuran por pedido.
WORKSHOP VERIFICATION / ROLL TOOLING
Reviewed close-up footage of roller tooling in the workshop. It shows roll contact and stand hardware, not a named PV strut model or a coating-performance result.
Metraje de taller; muestra el movimiento mecánico y no el volumen cerrado de una máquina cotizada.
Planifique su inspección de maquinaria ↗Defina el material de prueba, tolerancias en piezas muestra, ciclo de producción y documentación técnica necesaria antes del embarque.
Planificación de inspección ↗EQUIPOS RELACIONADOS
Estas familias de máquinas suelen especificarse juntas. Abra una línea afín para comparar el alcance del equipo.
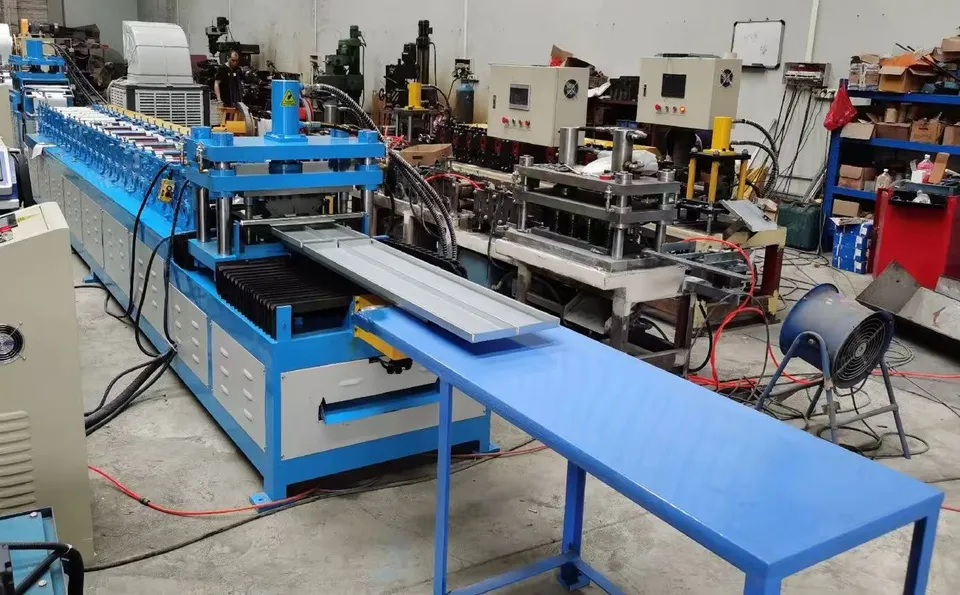
Máquinas perfiladoras de montantes (C-stud) y soleras (U-track) para tablaroca y construcción en seco (0.4-1.5 mm acero galvanizado, almas 50-150 mm). Punzonado de servicio en línea y cizalla volante.
Ver especificaciones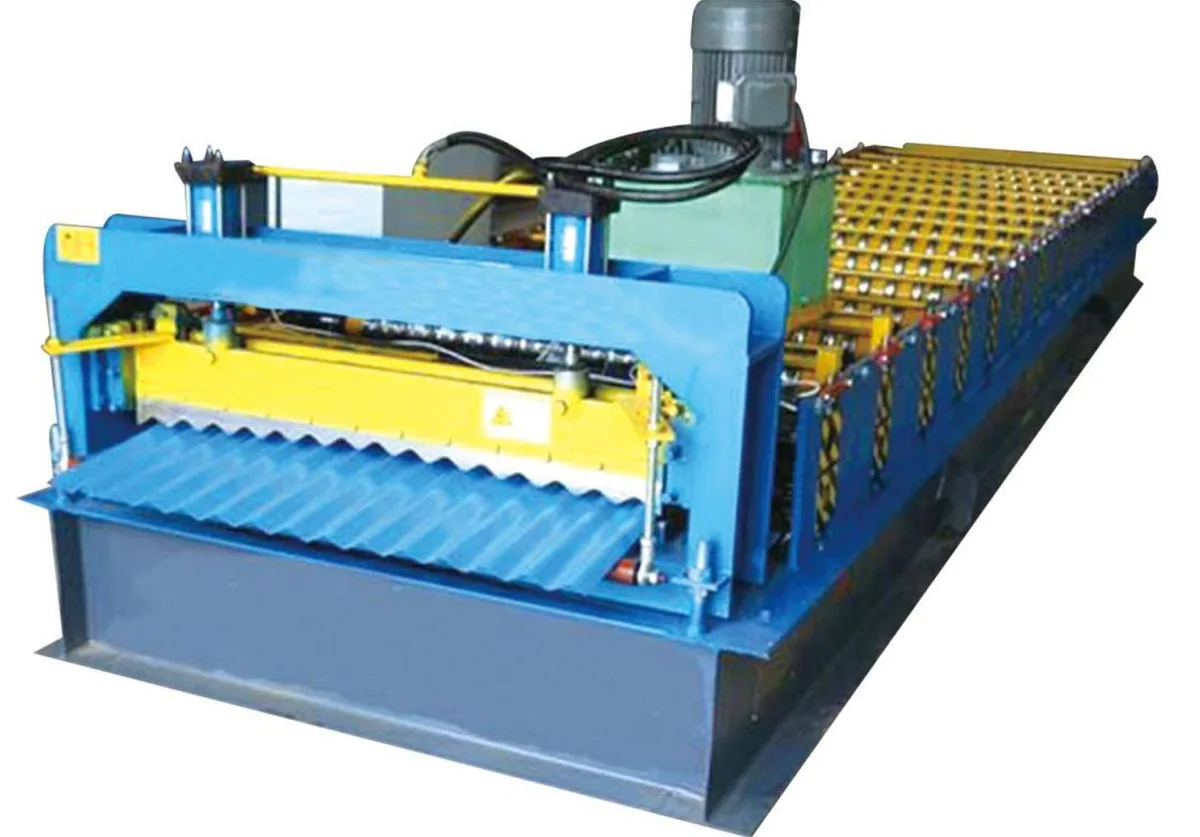
Roladoras y perfiladoras de lámina metálica para techo y fachada (0.3-0.8 mm PPGI, GI y Aluzinc). Ejes sólidos de 70-75 mm, cizalla hidráulica Cr12, adaptación a red 220V/380V/440V y video de prueba.
Ver especificacionesANTES DE SOLICITAR SU COTIZACIÓN
La alta densidad de ranuras genera gran desgaste en matrices. Utilizamos troqueles de acero DC53 templados al vacío con eyección neumática reforzada, garantizando alta durabilidad en turnos continuos.
Sí, nuestras líneas cuentan con unidades de cambio rápido que permiten cambiar entre canal estándar 41x41 mm y canal bajo 41x21 mm en 20 a 30 minutos sin desmontar transmisiones principales.
El herramental se fabrica en acero Cr12MoV pulido espejo con microacabado PVD y lubricación por microaspersión, evitando adherencias de zinc y protegiendo la capa anticorrosiva.
El cuerpo de la máquina se protege con aceite antioxidante, film impermeable y espuma protectora, sujetándose firmemente dentro de contenedores 20GP o 40HQ. Los gabinetes de control PLC y la estación hidráulica se embalan en cajas de madera aptas para exportación marítima.
El plazo de fabricación estándar es de 30 a 45 días hábiles a partir de recibir el anticipo y la aprobación formal de los planos de perfil. Configuraciones especiales o voltajes fuera de estándar pueden requerir de 10 a 15 días adicionales.
Brindamos asistencia técnica remota continua para la operación del equipo, suministro de piezas de repuesto y opción de envío de ingenieros a su planta para montaje y puesta en marcha. Las especificaciones de garantía y servicio se definen contractualmente en la oferta formal.
Cada máquina incluye un kit estándar de componentes de desgaste: resistencias térmicas, finales de carrera, fusibles de relé, sellos hidráulicos y herramientas de calibración. Disponemos también de paquetes de consumibles para 2 años con cuchillas y sensores de repuesto.
Sí, adaptamos los motores y tableros eléctricos a la red industrial de su planta: 220V, 380V, 415V o 440V trifásicos a 50Hz o 60Hz. Configuramos componentes eléctricos de primera marca (Schneider o Delta) con protecciones térmicas de sobrecarga.
Enviamos ingenieros mecánicos y eléctricos con amplia experiencia a su planta para el montaje completo, puesta a punto y capacitación de sus operadores. También ofrecemos manuales detallados y soporte guiado por video si prefieren instalación autónoma.
Nuestra cantidad mínima de pedido es de 1 unidad. Tanto si equipa un nuevo taller de rolado como si amplía una planta de producción existente, diseñamos, probamos y enviamos líneas a medida completas con documentación técnica detallada.
Aceptamos transferencia T/T con 30% de anticipo a la firma del contrato y 70% restante tras la aceptación de las pruebas de funcionamiento en fábrica previas al embarque. También aceptamos carta de crédito irrevocable a la vista (L/C at sight) con previo acuerdo mutuo.
CONSULTA DIRECTA
Start your project brief
Your name, email and project requirements are enough to start. Required fields are marked *. Our engineering desk targets a reply within 12 hours (China time, UTC+8) — a communication target, not a contractual SLA.
Your next production line
Send your drawing, material, finished output target and destination. Build the equipment, inspection and delivery scope into one project brief.