Дополнительное периферийное оборудование
- Heavy decoiling
- Pre-punch or in-line punch stations
- Forming stands sized for thick strip
- Contour cutoff and long-beam packing
ТАЙБАН / ОБОРУДОВАНИЕ
Тяжелые профилегибочные линии для дорожных барьерных ограждений (двухволновых W-beam и трехволновых Thrie-beam) из стали 2,5-4,5 мм. Литые станины, редукторный привод, предварительная пробивка и фасонный рез.
НАЗНАЧЕНИЕ И ОБОРУДОВАНИЕ
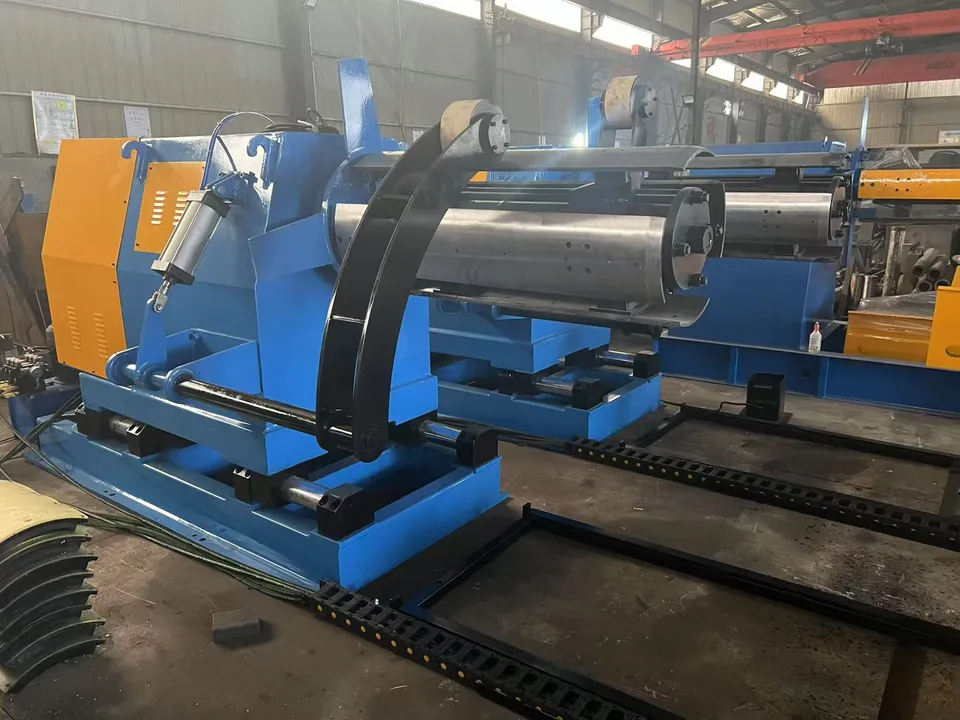
Тяжелый профилегибочный стан для производства дорожных барьеров безопасности из полосы толщиной до 4.5 мм с независимыми редукторными приводами и мощной штамповкой.
ТЕХНИЧЕСКИЕ ВХОДНЫЕ ДАННЫЕ
Укажите известные параметры. Если какой-либо размер еще не утвержден, опишите требуемое готовое изделие.
| Параметр Проекта | Что указать в техническом запросе |
|---|---|
| Profile drawing | W-beam or thrie-beam section, cover width, corrugation depth and splice geometry. |
| Strip specification | Grade, thickness range, coating and coil width. |
| Hole layout | Slot and oval splice holes, post holes, pitch and edge distances. |
| Independent testing | Name any product standard or laboratory test the finished beam must meet; equipment supply is separate from that testing. |
| Workshop | Strip thickness handling, drive preference, cutoff method and packing of long beams. |
Скорость прокатки, установленная мощность, оснастка, допуски и марка компонентов согласовываются в спецификации к договору. Они не являются одинаковыми для всей категории.
ИНЖЕНЕРНЫЕ СПРАВОЧНЫЕ ПАРАМЕТРЫ
Следующие базовые параметры отражают измеренные характеристики оборудования и стандарты оснастки. Данные показатели служат техническим ориентиром, а не жестким каталожным ограничением.
| Инженерная Подсистема | Диапазон Проектирования и Заводские Базовые Значения |
|---|---|
| Profile Discussion Range | W-beam (two-wave) and thrie-beam (three-wave) guardrail sections taken from the buyer drawing. This page does not treat a regional highway drawing as a certified product of this equipment. |
| Strip & Thickness Baseline | Engineering discussion range commonly covers heavy strip around 2.5 to 4.5 mm. Grade, coating and the maximum thickness the stands must form are confirmed per signed project. |
| Stand & Drive Baseline | Thicker strip and deeper corrugations usually need a heavier bed, larger shafts and a split gearbox or universal-joint drive. Stand count and shaft size are workshop baseline items until the section and thickness are fixed. |
| Punching & Cutoff Baseline | Splice slots and ovals may be punched on flat strip or in line. Contour cutoff dies follow the beam section. Sequence and station tonnage are discussed from the hole map, not published as a catalog rating. |
| Line Speed Discussion Range | Forming discussion for thick guardrail strip often sits around 8 to 15 meters per minute before punching and packing of long beams are included. Shift output must count those operations. |
| Standards Boundary | Drive motors carry CE attestation (Certificate M.2023.206.C82549) under EU Machinery Directive 2006/42/EC and EMC Directive 2014/30/EU, verified by UDEM International through March 2028. The formed profile can be manufactured to a drawing the buyer supplies. Highway-authority product approval, crash testing and installation certification are outside this equipment page and must be arranged independently if the project requires them. |
ГРАНИЦЫ ТЕХНИЧЕСКИХ СПЕЦИФИКАЦИЙ
Спецификации на данной странице отражают заводские базовые значения или диапазоны инженерного согласования. Итоговая компоновка линии, мощность привода, количество клетей, марка инструментальной стали и критерии приёмки фиксируются в подписанном договоре поставки.
* Engineering discussion range / workshop baseline; confirmed per signed project. This page describes forming equipment. It does not claim highway-authority product certification for the finished beam.
ОТ ЗАДАНИЯ ДО ПРИЁМКИ
Confirm beam geometry from drawing
Review strip grade and thickness
Plan punching versus forming order
Agree cutoff and packing of long lengths
Record trial measurements against the drawing
WORKSHOP VIEWS / PROJECT DISCUSSION
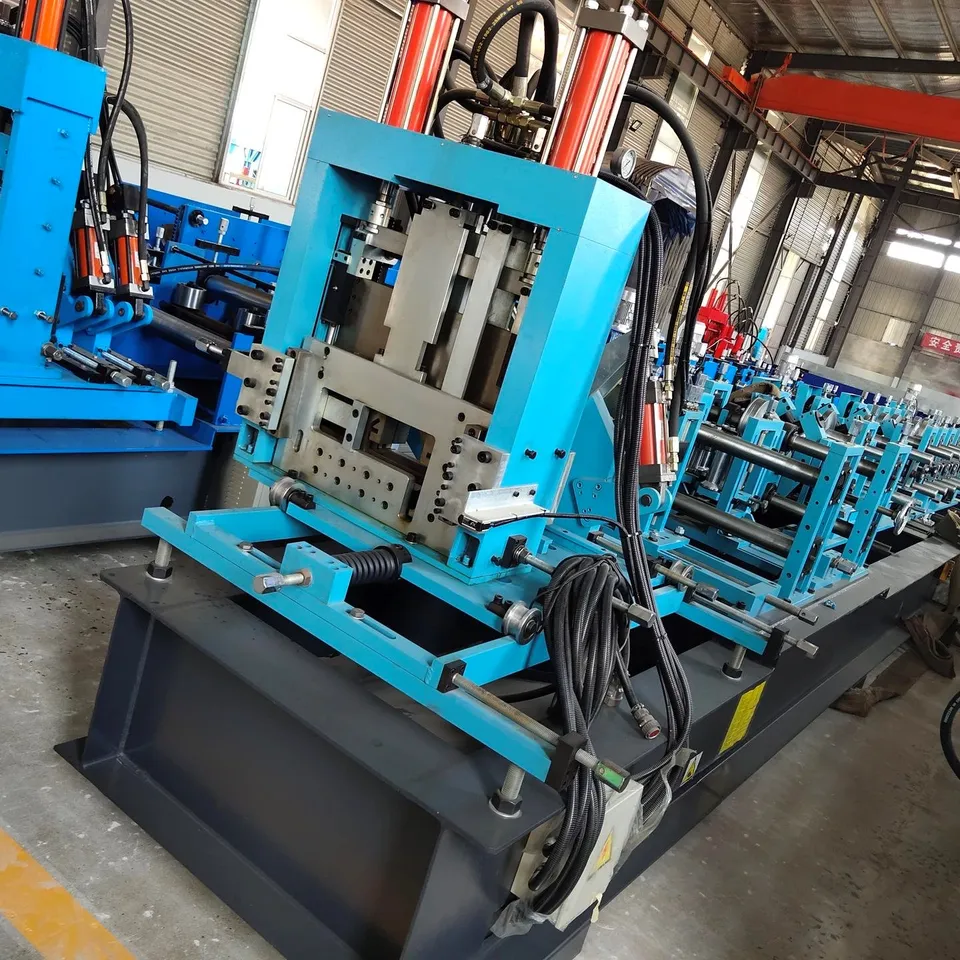
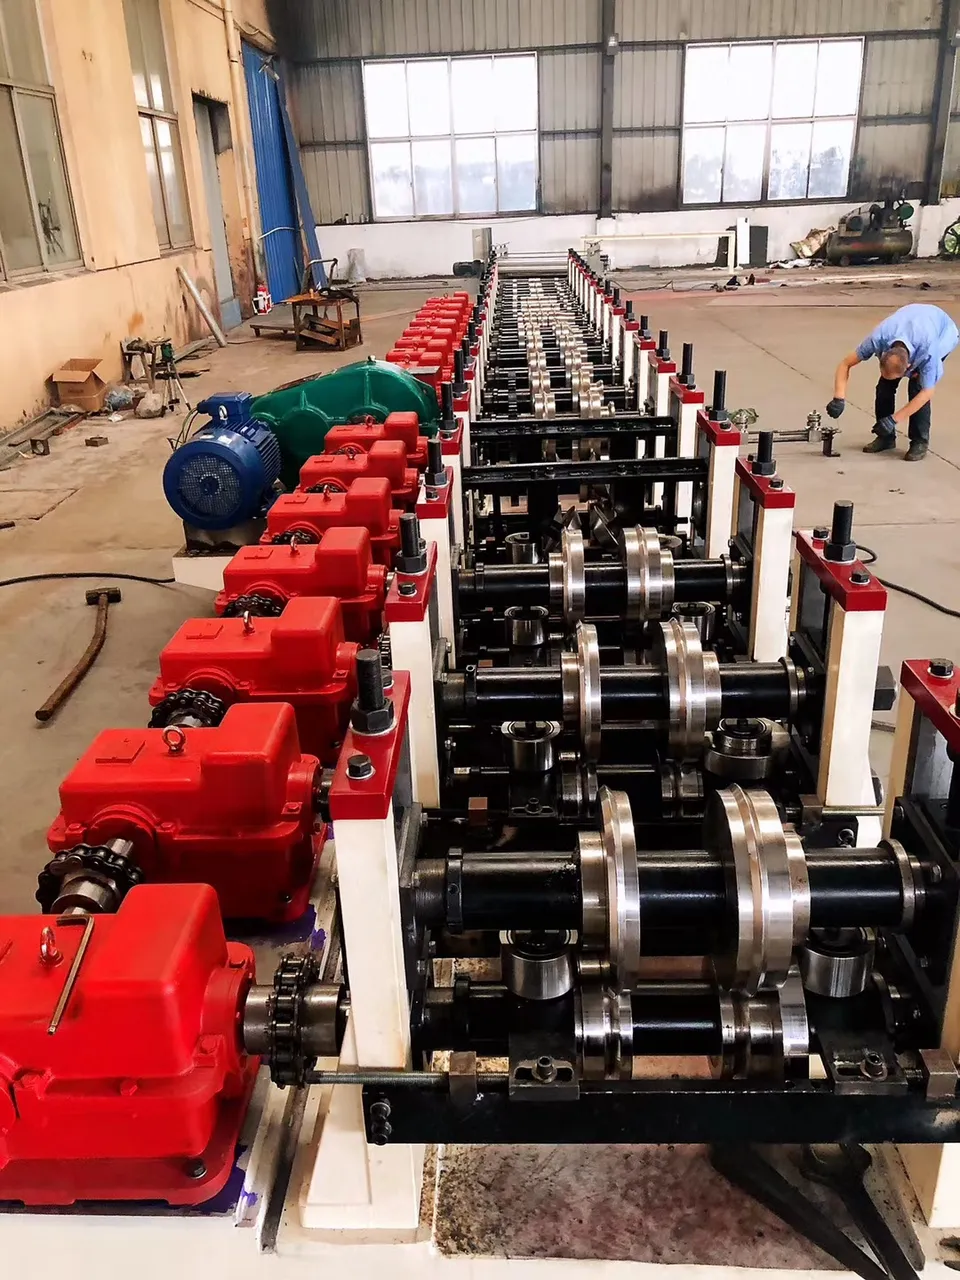
Фотографии мощной станины и клетей дорожных барьеров. Сертификация готового профиля зависит от стандартов страны заказчика.
WORKSHOP VERIFICATION / HEAVY FORMING FRAME
Reviewed workshop footage of a blue forming machine during shop running. It shows bed, stands and motion, not a named W-beam or thrie-beam model and not a highway installation.
Видеосъемка из цеха; демонстрирует кинематику узлов, а не паспортную производительность конкретного станка.
Запланировать инспекцию оборудования ↗Согласуйте тестовый рулонный металл, допуски контрольных деталей, цикл работы и перечень приемо-сдаточных документов до отгрузки оборудования.
План инспекции ↗СМЕЖНОЕ ОБОРУДОВАНИЕ
Эти типы оборудования часто заказываются совместно. Ознакомьтесь со смежной линией для сравнения состава поставки.
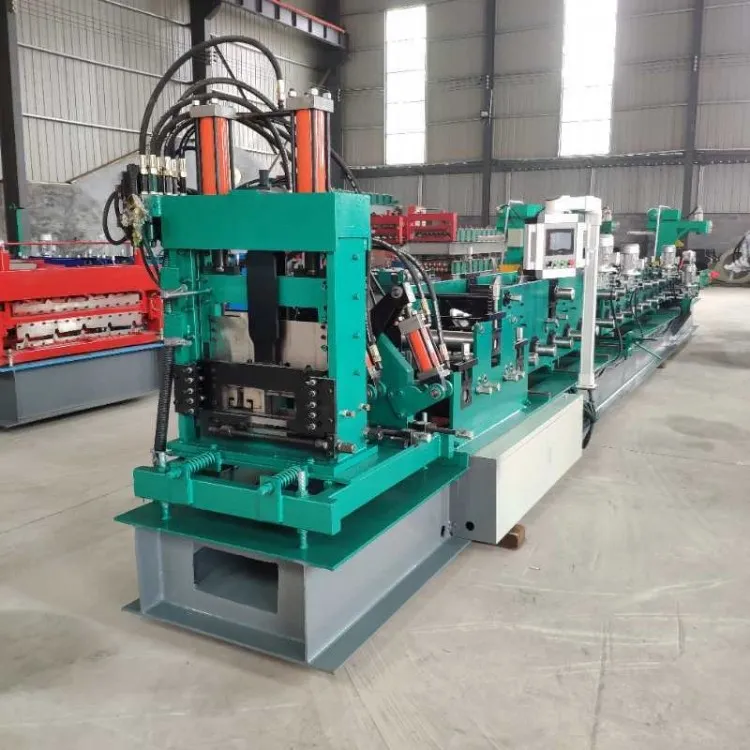
Автоматические линии профилирования строительных C, Z, U и Sigma прогонов (сталь Q235/Q355 толщиной 1,5-3,0 мм, профиль 80-300 мм). Сервопривод смены ширины, поточная пробивка отверстий и протокол FAT.
Характеристики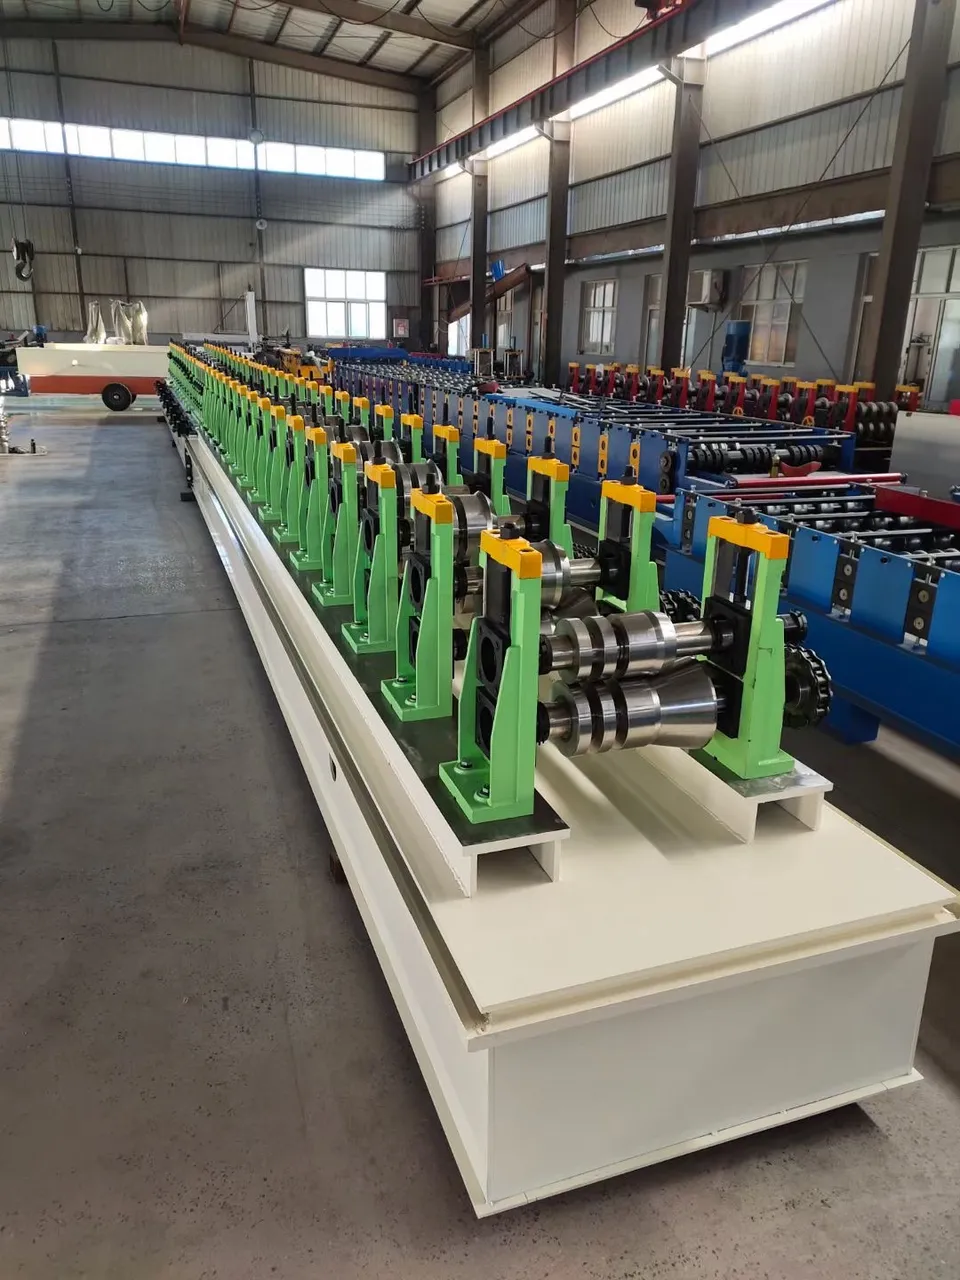
Профилегибочные линии с поточной перфорацией для стоек паллетных и автоматизированных стеллажей AS/RS (конструкционная сталь 1,5-4,5 мм). Сервоподача полосы, сменные штампы перфорации и правильная головка.
ХарактеристикиПЕРЕД ЗАПРОСОМ СТОИМОСТИ
Да, мы поставляем двухпрофильные кассетные линии или комбинированные комплекты валков на единой тяжелой станине с общим гидравлическим разматывателем и отрезным узлом.
Используются чугунные арочные клети закрытого типа, цельные валы диаметром 100 мм и распределительные редукторы с карданной передачей от двигателя мощностью 45 кВт.
Отверстия под крепежные болты и стойки пробиваются на плоской полосе мощным гидравлическим штампом до формовки, что гарантирует идеальную геометрию без деформации волны.
Станина станка покрывается антикоррозийным маслом, оборачивается водонепроницаемой пленкой и амортизирующим материалом, после чего надежно фиксируется в контейнерах 20GP или 40HQ. Шкафы управления PLC и гидравлические станции упаковываются в прочные морские деревянные ящики.
Стандартный срок производства составляет от 30 до 45 рабочих дней после получения предоплаты и утверждения чертежей профиля. Изготовление многопрофильных конфигураций или нестандартного электропитания может занять дополнительно 10–15 дней.
Мы обеспечиваем квалифицированное техническое сопровождение, дистанционные консультации по наладке, поставку запасных частей и выезд сервисных инженеров для проведения шеф-монтажа. Конкретные гарантийные обязательства и условия обслуживания фиксируются в договоре поставки.
Каждая линия комплектуется набором быстроизнашивающихся деталей: концевыми выключателями, предохранителями, гидравлическими манжетами и регулировочным инструментом. Также доступен расширенный сервисный комплект на 2 года эксплуатации с запасными ножами и датчиками.
Да, все электродвигатели и шкафы управления изготавливаются под стандарты электросети вашего предприятия: 380В, 415В, 440В или 220В, 3 фазы, 50Гц или 60Гц. Используются надежные компоненты Schneider или Delta с защитой от перегрузок.
Мы направляем квалифицированных инженеров на ваше производство для сборки оборудования, наладки технологического процесса и обучения операторов. Также доступны подробные видеоруководства и дистанционное сопровождение.
Минимальный объем заказа составляет 1 комплект оборудования. Мы проектируем, испытываем и отгружаем как отдельные специализированные станки, так и комплексные автоматизированные линии с полной технической документацией.
Мы работаем по безналичному расчету T/T: 30% аванс при заключении договора, 70% балансовый платеж после заводских испытаний готового станка перед погрузкой на судно. Также принимаются безотзывные аккредитивы (L/C at sight) по согласованию сторон.
ПРЯМОЙ ЗАПРОС
Start your project brief
Your name, email and project requirements are enough to start. Required fields are marked *. Our engineering desk targets a reply within 12 hours (China time, UTC+8) — a communication target, not a contractual SLA.
Your next production line
Send your drawing, material, finished output target and destination. Build the equipment, inspection and delivery scope into one project brief.