Дополнительное периферийное оборудование
- Decoiling and leveling
- Servo or hydraulic punching
- Forming stands for the upright family
- Cutoff, stacking and scrap handling
ТАЙБАН / ОБОРУДОВАНИЕ
Профилегибочные линии с поточной перфорацией для стоек паллетных и автоматизированных стеллажей AS/RS (конструкционная сталь 1,5-4,5 мм). Сервоподача полосы, сменные штампы перфорации и правильная головка.
НАЗНАЧЕНИЕ И ОБОРУДОВАНИЕ
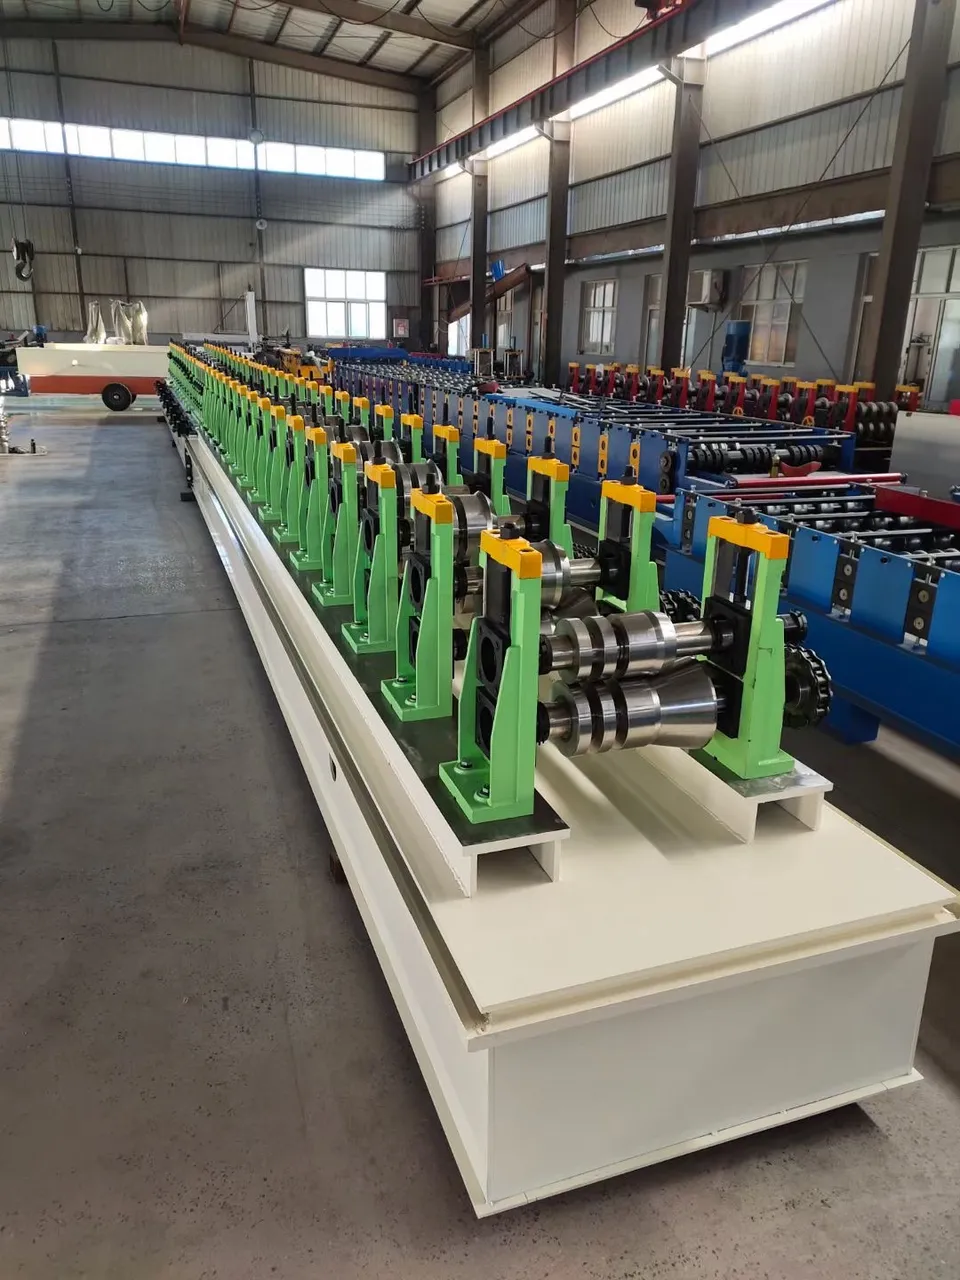
Линия для изготовления стоек паллетных стеллажей. Высокоточная сервоподача и многопуансонная гидравлическая штамповка обеспечивают точный шаг перфорации по всей длине.
ТЕХНИЧЕСКИЕ ВХОДНЫЕ ДАННЫЕ
Укажите известные параметры. Если какой-либо размер еще не утвержден, опишите требуемое готовое изделие.
| Параметр Проекта | Что указать в техническом запросе |
|---|---|
| Upright drawing | Section dimensions, returns, lips and any boxed or composite geometry. |
| Hole pattern | Shape, pitch, edge distance, tolerance discussion points and whether holes are punched before or after forming. |
| Coil specification | Grade, coating, thickness range and strip width. |
| Product mix | Upright lengths, batch sizes and whether beams or braces share the same line. |
| Workshop | Floor length, coil handling, punching scrap removal and finished-member stacking. |
Скорость прокатки, установленная мощность, оснастка, допуски и марка компонентов согласовываются в спецификации к договору. Они не являются одинаковыми для всей категории.
ИНЖЕНЕРНЫЕ СПРАВОЧНЫЕ ПАРАМЕТРЫ
Следующие базовые параметры отражают измеренные характеристики оборудования и стандарты оснастки. Данные показатели служат техническим ориентиром, а не жестким каталожным ограничением.
| Инженерная Подсистема | Диапазон Проектирования и Заводские Базовые Значения |
|---|---|
| Section Discussion Range | Open or boxed racking uprights and, when requested in the same brief, related beams. Finished geometry is taken from the customer drawing; this page does not publish a proprietary hole standard. |
| Material & Thickness Baseline | Engineering discussion range commonly covers structural coil around 1.5 to 4.5 mm depending on bay load and upright family. Grade, coating and the heaviest strip the stands must form are confirmed per signed project. |
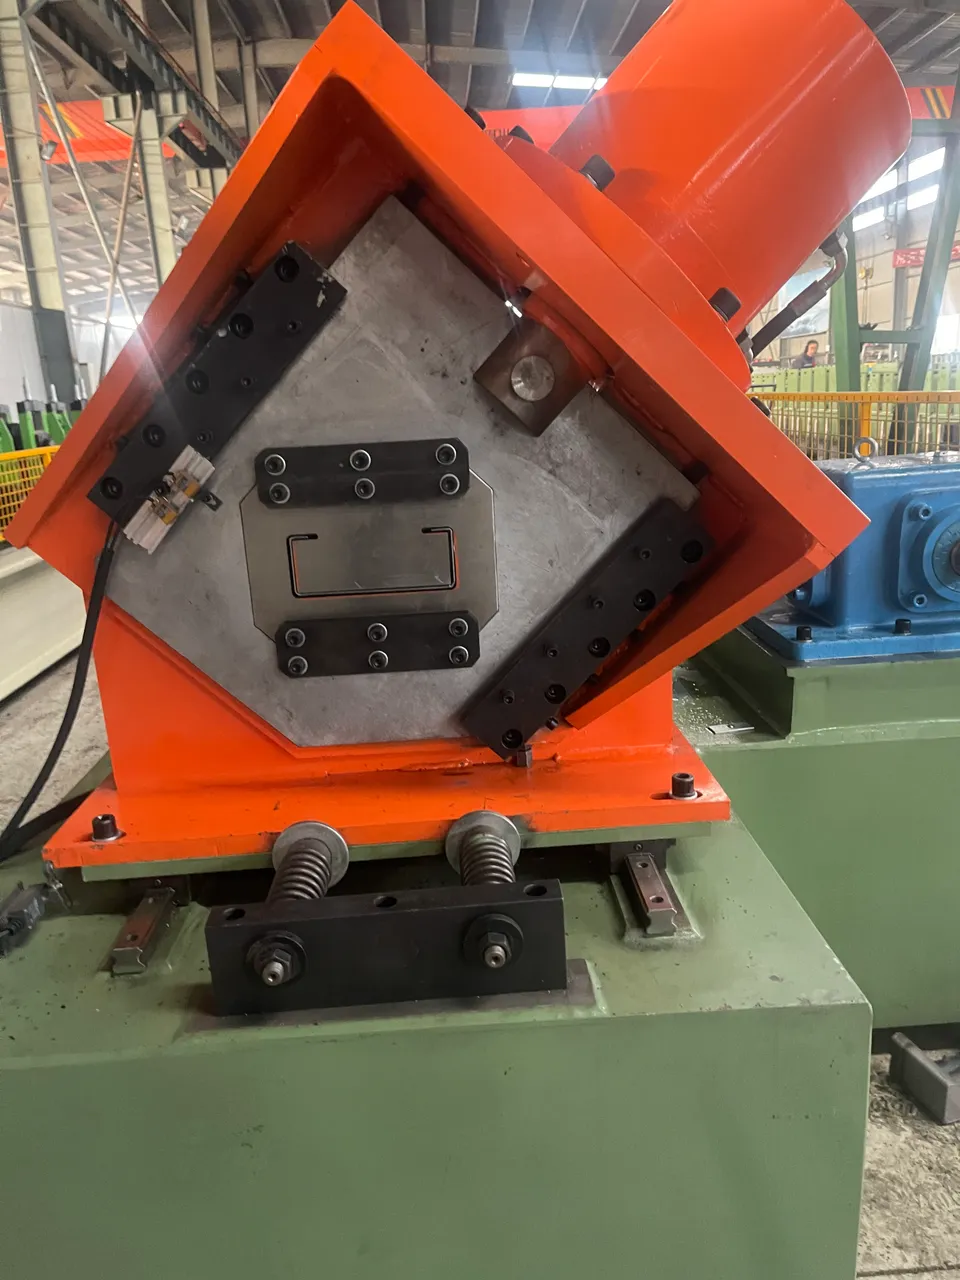
| Punching Layout Baseline | Repeating round, slot or teardrop patterns may use hydraulic or servo punching. Pitch accumulation over long uprights, tool-station count and scrap removal are workshop baseline topics until the hole map is agreed. |
| Forming & Drive Discussion | Stand count, shaft size and drive type are sized from section depth and thickness. Closed or high-return sections may need additional passes or a different cutoff die than an open channel. |
| Line Speed Discussion Range | Cycle discussion often sits around 6 to 15 meters per minute when punching density is moderate. Dense hole maps, thick strip and long members reduce usable output; shift targets must include punching and stacking time. |
| Electrical & Destination Requirements | Drive motors carry CE attestation (Certificate M.2023.206.C82549) under EU Machinery Directive 2006/42/EC and EMC Directive 2014/30/EU, verified by UDEM International through March 2028. Controls, voltage and guarding follow the project offer. |
ГРАНИЦЫ ТЕХНИЧЕСКИХ СПЕЦИФИКАЦИЙ
Спецификации на данной странице отражают заводские базовые значения или диапазоны инженерного согласования. Итоговая компоновка линии, мощность привода, количество клетей, марка инструментальной стали и критерии приёмки фиксируются в подписанном договоре поставки.
* Engineering discussion range / workshop baseline; confirmed per signed project. Media on this page is reused from reviewed workshop assets and does not depict a specific racking-upright model.
ОТ ЗАДАНИЯ ДО ПРИЁМКИ
Confirm upright section and hole map
Review coil grade and thickness
Plan punching relative to forming
Agree cutoff and stacking
Inspect pitch and section on trial pieces
WORKSHOP VIEWS / PROJECT DISCUSSION
Изображения станции гидравлической пробивки и формующих клетей в цеху. Оснастка пуансонов согласуется по типу перфорации.
WORKSHOP VERIFICATION / MULTI-STATION LINE
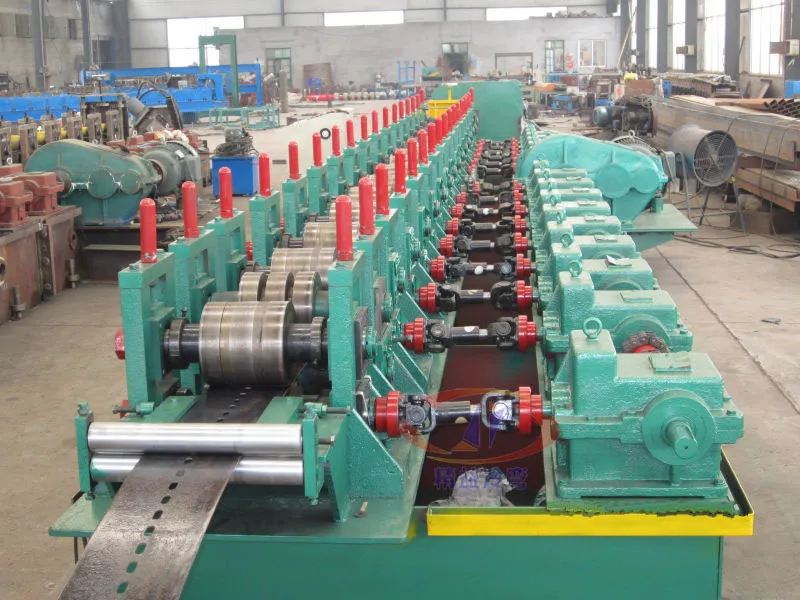
Reviewed workshop footage of a continuous multi-station line during commissioning. It shows shop controls and line length, not an AS/RS upright model or a warehouse installation.
Видеосъемка из цеха; демонстрирует кинематику узлов, а не паспортную производительность конкретного станка.
Запланировать инспекцию оборудования ↗Согласуйте тестовый рулонный металл, допуски контрольных деталей, цикл работы и перечень приемо-сдаточных документов до отгрузки оборудования.
План инспекции ↗СМЕЖНОЕ ОБОРУДОВАНИЕ
Эти типы оборудования часто заказываются совместно. Ознакомьтесь со смежной линией для сравнения состава поставки.
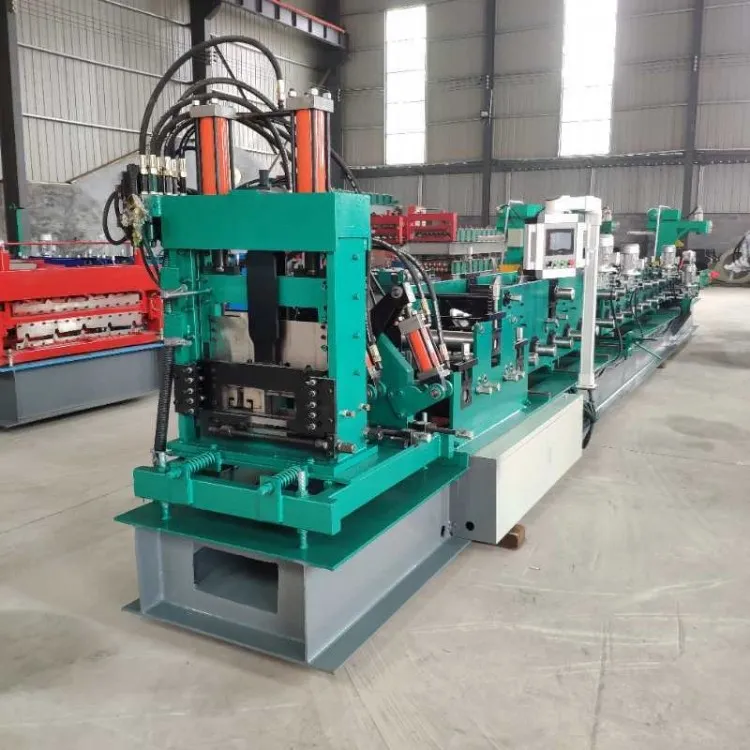
Автоматические линии профилирования строительных C, Z, U и Sigma прогонов (сталь Q235/Q355 толщиной 1,5-3,0 мм, профиль 80-300 мм). Сервопривод смены ширины, поточная пробивка отверстий и протокол FAT.
Характеристики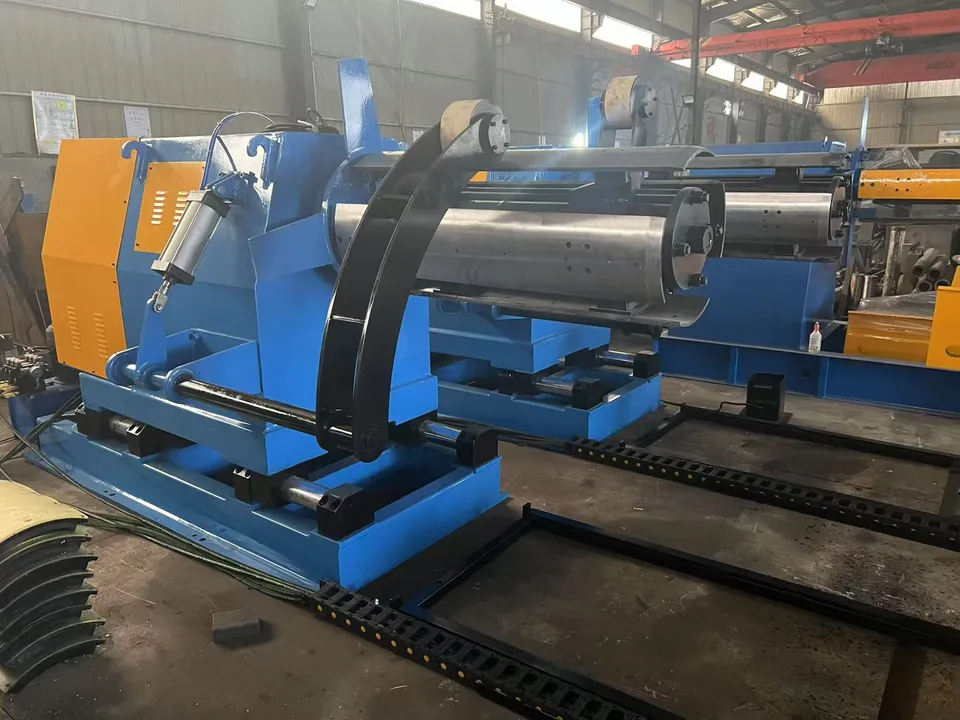
Тяжелые профилегибочные линии для дорожных барьерных ограждений (двухволновых W-beam и трехволновых Thrie-beam) из стали 2,5-4,5 мм. Литые станины, редукторный привод, предварительная пробивка и фасонный рез.
ХарактеристикиПЕРЕД ЗАПРОСОМ СТОИМОСТИ
Мы применяем прецизионные сервоподатчики и оптические энкодеры замкнутого цикла, обеспечивающие накопленную погрешность шага не более 1,0 мм на стойках длиной до 12 метров.
Да, станция гидравлической штамповки использует модульные быстросменные кассеты пуансонов под американский тип teardrop, европейские замковые или прямоугольные пазы.
Линия обрабатывает конструкционную сталь толщиной от 1,8 до 4,5 мм с использованием до 26 формующих клетей и многоосевых правильных головок для исключения саблевидности и скручивания.
Станина станка покрывается антикоррозийным маслом, оборачивается водонепроницаемой пленкой и амортизирующим материалом, после чего надежно фиксируется в контейнерах 20GP или 40HQ. Шкафы управления PLC и гидравлические станции упаковываются в прочные морские деревянные ящики.
Стандартный срок производства составляет от 30 до 45 рабочих дней после получения предоплаты и утверждения чертежей профиля. Изготовление многопрофильных конфигураций или нестандартного электропитания может занять дополнительно 10–15 дней.
Мы обеспечиваем квалифицированное техническое сопровождение, дистанционные консультации по наладке, поставку запасных частей и выезд сервисных инженеров для проведения шеф-монтажа. Конкретные гарантийные обязательства и условия обслуживания фиксируются в договоре поставки.
Каждая линия комплектуется набором быстроизнашивающихся деталей: концевыми выключателями, предохранителями, гидравлическими манжетами и регулировочным инструментом. Также доступен расширенный сервисный комплект на 2 года эксплуатации с запасными ножами и датчиками.
Да, все электродвигатели и шкафы управления изготавливаются под стандарты электросети вашего предприятия: 380В, 415В, 440В или 220В, 3 фазы, 50Гц или 60Гц. Используются надежные компоненты Schneider или Delta с защитой от перегрузок.
Мы направляем квалифицированных инженеров на ваше производство для сборки оборудования, наладки технологического процесса и обучения операторов. Также доступны подробные видеоруководства и дистанционное сопровождение.
Минимальный объем заказа составляет 1 комплект оборудования. Мы проектируем, испытываем и отгружаем как отдельные специализированные станки, так и комплексные автоматизированные линии с полной технической документацией.
Мы работаем по безналичному расчету T/T: 30% аванс при заключении договора, 70% балансовый платеж после заводских испытаний готового станка перед погрузкой на судно. Также принимаются безотзывные аккредитивы (L/C at sight) по согласованию сторон.
ПРЯМОЙ ЗАПРОС
Start your project brief
Your name, email and project requirements are enough to start. Required fields are marked *. Our engineering desk targets a reply within 12 hours (China time, UTC+8) — a communication target, not a contractual SLA.
Your next production line
Send your drawing, material, finished output target and destination. Build the equipment, inspection and delivery scope into one project brief.