Дополнительное периферийное оборудование
- Coil loading and decoiling
- Single-profile or multi-profile layout
- Cutting and output support
ТАЙБАН / ОБОРУДОВАНИЕ
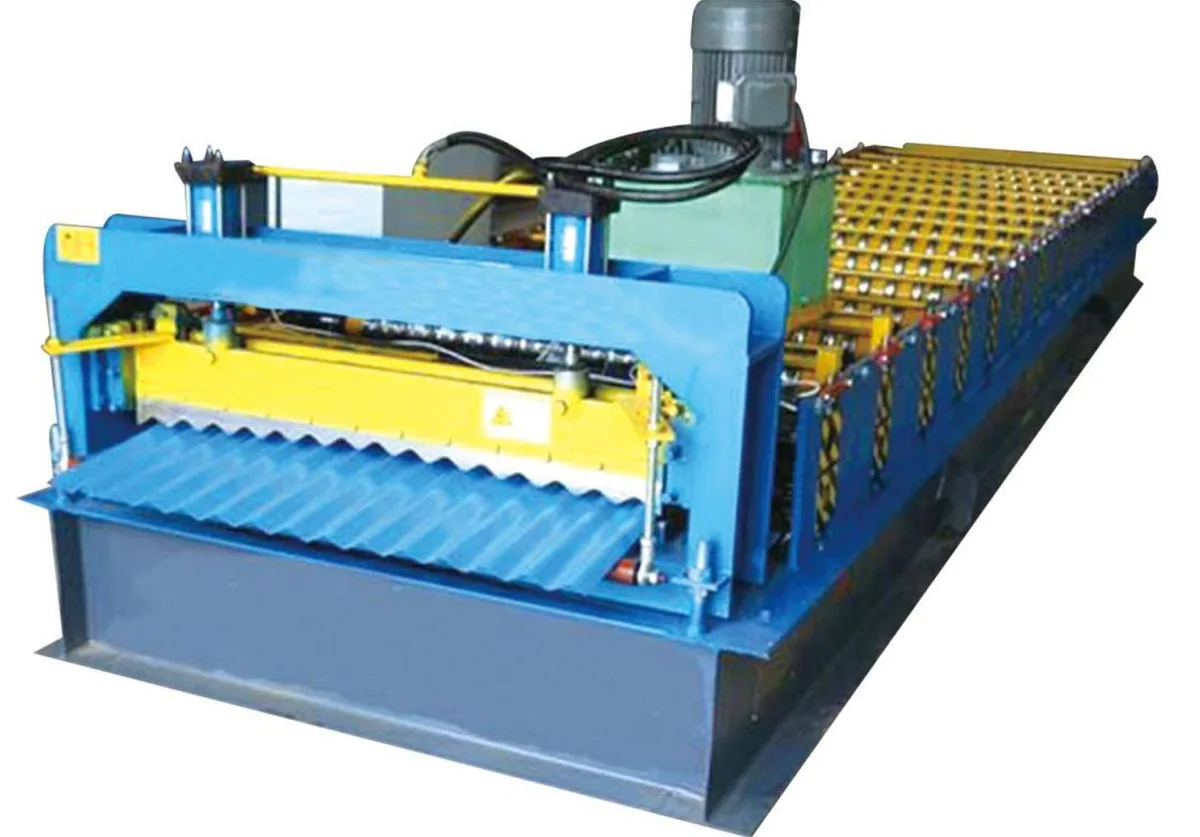
Профилегибочные линии для производства кровельного и стенового профнастила из рулонной стали 0,3-0,8 мм (оцинковка, полимерное покрытие). Цельные валы 70-75 мм, гильотина из стали Cr12 и проверка в цеху.
НАЗНАЧЕНИЕ И ОБОРУДОВАНИЕ
Профилегибочное оборудование для производства профлиста. Конфигурация подбирается по чертежу сечения, рабочей ширине и типу используемого рулонного металла.
ТЕХНИЧЕСКИЕ ВХОДНЫЕ ДАННЫЕ
Укажите известные параметры. Если какой-либо размер еще не утвержден, опишите требуемое готовое изделие.
| Параметр Проекта | Что указать в техническом запросе |
|---|---|
| Profile drawing | Section dimensions, rib height, rib spacing and side lap. |
| Coil specification | Material grade, yield strength, coating, thickness and feed width. |
| Finished sheet | Effective coverage, cut lengths and measurement tolerances. |
| Production target | Sheets per shift, length mix and cutting cycle. |
| Workshop | Coil access, electrical supply and discharge space. |
Скорость прокатки, установленная мощность, оснастка, допуски и марка компонентов согласовываются в спецификации к договору. Они не являются одинаковыми для всей категории.
ИНЖЕНЕРНЫЕ СПРАВОЧНЫЕ ПАРАМЕТРЫ
Следующие базовые параметры отражают измеренные характеристики оборудования и стандарты оснастки. Данные показатели служат техническим ориентиром, а не жестким каталожным ограничением.
| Инженерная Подсистема | Диапазон Проектирования и Заводские Базовые Значения |
|---|---|
| Forming Profiles Baseline | Classic 840 profile (840 is a China-market trapezoidal profile; rib height 25 mm, pitch 200 mm, effective coverage 840 mm) or 900 profile (rib height 23 mm, pitch 100 mm, effective coverage 900 mm); custom sections engineered from drawing |
| Shaft & Roll Tooling Structure | Solid 70 to 75 mm diameter C45 / AISI 1045 medium-carbon steel, quenched & tempered shafts; 9 to 11 continuous forming stands; roller surface hard chrome plated (thickness ≥ 0.05 mm) |
| Machine Frame Construction | Heavy-duty 300H beam welded machine bed with 16 to 20 mm solid steel side housings / stand side plates for structural rigidity |
| Drive & Hydraulic Station | Main drive motor: 4.0 to 5.5 kW; hydraulic cutting station: 3.0 to 4.0 kW; Cr12 (≈ AISI D3) cold-work die steel vacuum heat-treated cutoff blade |
| Line Speed & Cutoff Accuracy | Continuous roll forming speed: 10 to 25 meters per minute (subject to profile depth and cut length); cutting length accuracy reference: within 1.0 to 1.5 mm |
| Destination Grid & Safety Compliance | Drive motors carry CE attestation (Certificate M.2023.206.C82549) under EU Machinery Directive 2006/42/EC and EMC Directive 2014/30/EU, verified by UDEM International through March 2028. Industrial voltage matching (e.g. 220V, 380V, 415V, 480V 3-phase) and emergency stop / interlocked protective guards configured to project order requirements |
ГРАНИЦЫ ТЕХНИЧЕСКИХ СПЕЦИФИКАЦИЙ
Спецификации на данной странице отражают заводские базовые значения или диапазоны инженерного согласования. Итоговая компоновка линии, мощность привода, количество клетей, марка инструментальной стали и критерии приёмки фиксируются в подписанном договоре поставки.
* Engineering reference parameters sourced from verified workshop specification baseline. Number of roll stands, motor rating, and coil feed dimensions are confirmed per project contract.
ОТ ЗАДАНИЯ ДО ПРИЁМКИ
Confirm section and coil
Plan decoiling and feeding
Review forming and cutting
Arrange sheet support
Measure trial samples
WORKSHOP VIEWS / PROJECT DISCUSSION
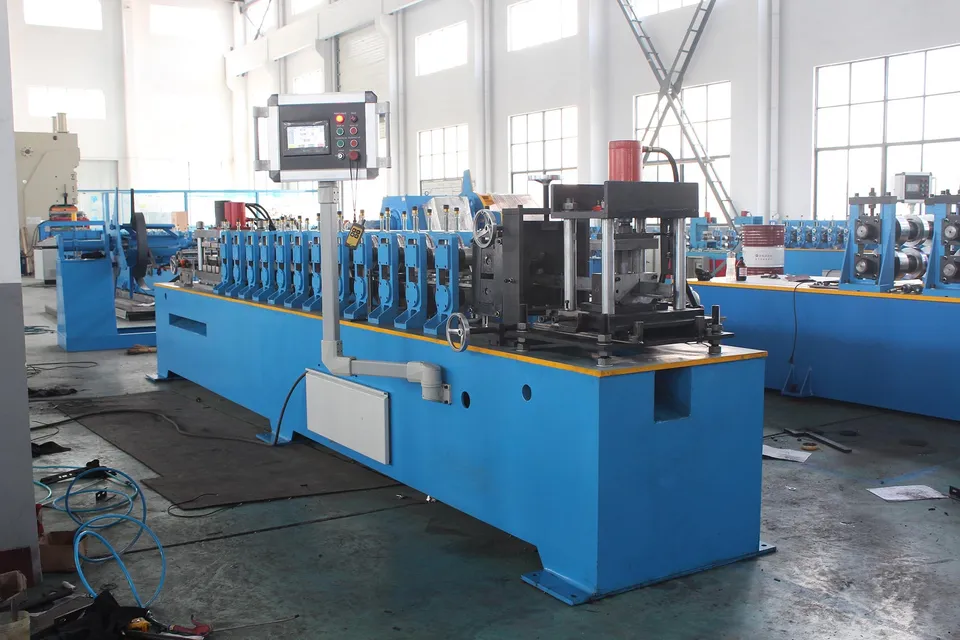
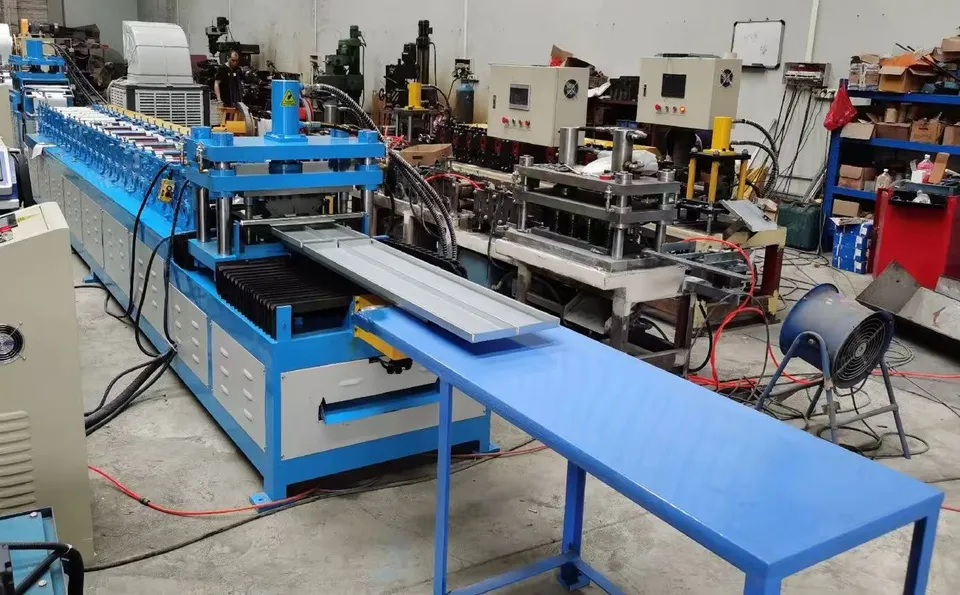
Цеховые фотографии иллюстрируют расстановку профилирующих клетей и приемного стола. Допуски и профиль фиксируются в письменном ТЗ.
WORKSHOP VERIFICATION / ROOF SHEET ROLL FORMING
Real workshop test run showing multi-stand continuous roll forming of profiled roof sheets.
Видеосъемка из цеха; демонстрирует кинематику узлов, а не паспортную производительность конкретного станка.
Запланировать инспекцию оборудования ↗Согласуйте тестовый рулонный металл, допуски контрольных деталей, цикл работы и перечень приемо-сдаточных документов до отгрузки оборудования.
План инспекции ↗СМЕЖНОЕ ОБОРУДОВАНИЕ
Эти типы оборудования часто заказываются совместно. Ознакомьтесь со смежной линией для сравнения состава поставки.
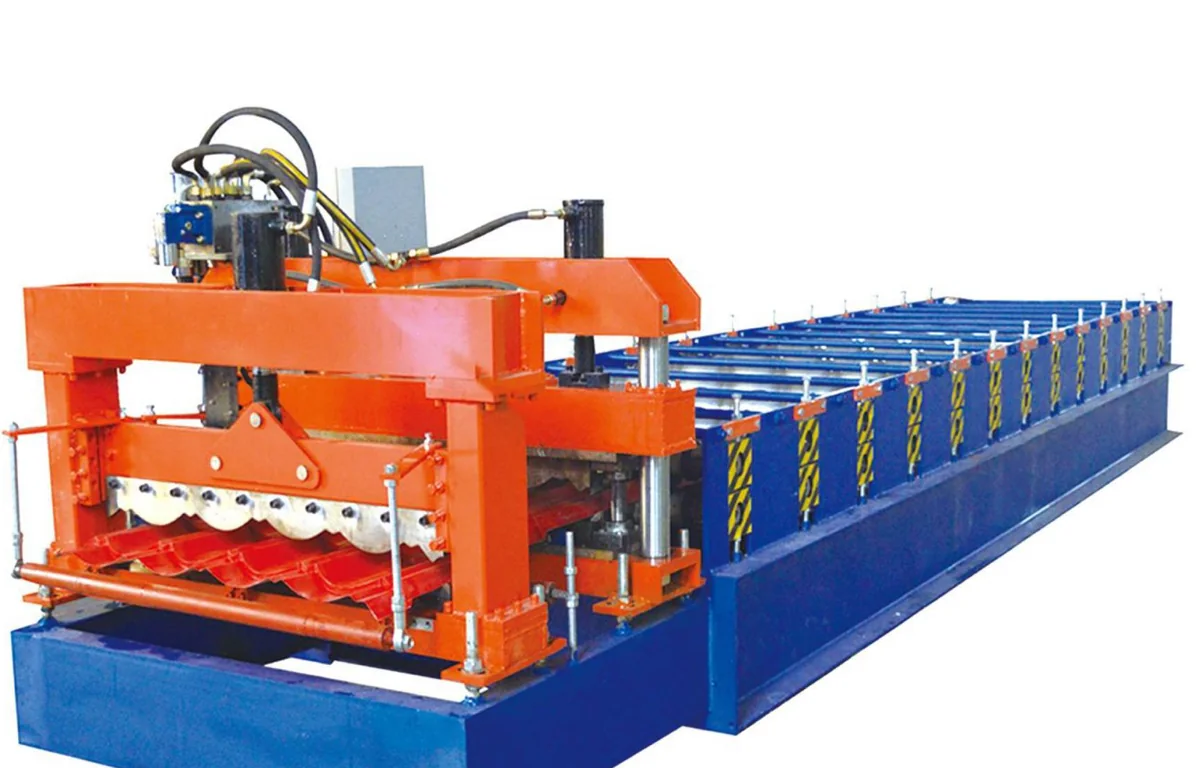
Профилегибочное оборудование для производства металлочерепицы (сталь 0,4-0,6 мм с покрытием): 12-16 клетей, гидравлическая штамповка ступени (шаг волны 150-250 мм) и 3D контурный рез из стали Cr12MoV.
Характеристики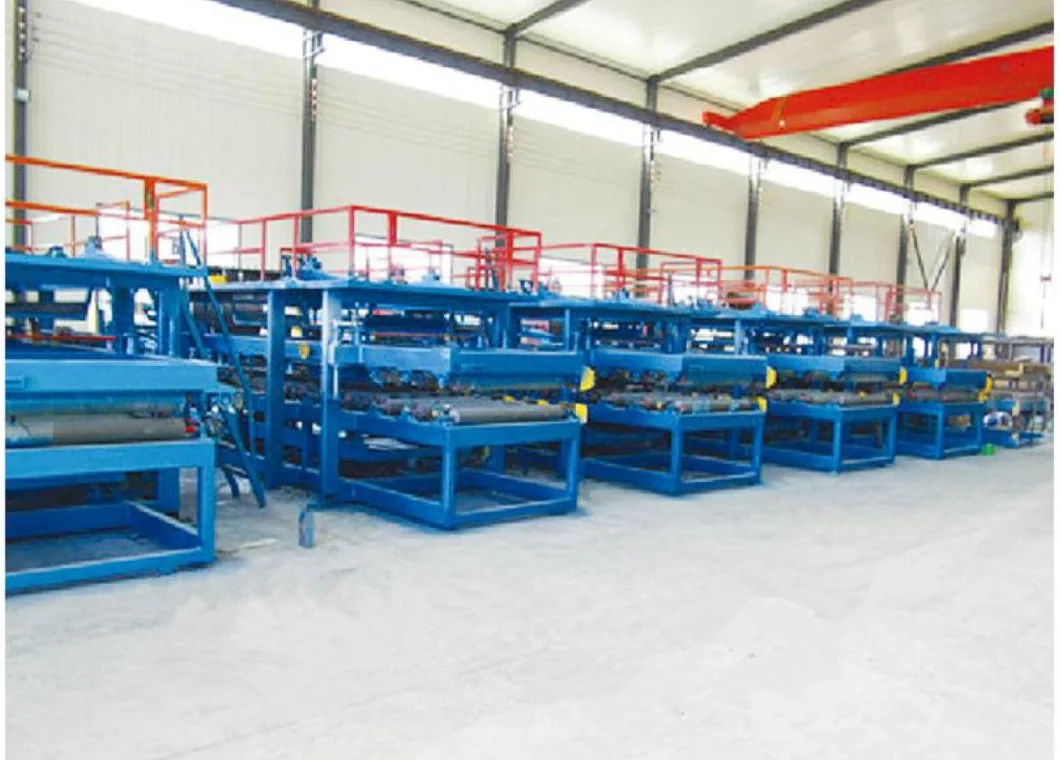
Непрерывные линии производства кровельных и стеновых сэндвич-панелей из EPS и минваты (толщина 50-250 мм, обшивка 0,4-0,8 мм с полимерным покрытием). Двухленточный пресс, летучая пила и видео испытаний.
ХарактеристикиПЕРЕД ЗАПРОСОМ СТОИМОСТИ
Станок производит классический трапециевидный профлист, волновые листы и профили со скрытым креплением из оцинкованной, алюмооцинкованной или окрашенной стали толщиной от 0,3 до 0,8 мм.
Да, мы поставляем формующие клети с рифлеными валками, создающими тиснение глубиной 2,0–3,0 мм для надежного сцепления с бетоном при устройстве монолитных перекрытий.
Да, мы проектируем двухъярусные профилегибочные станки, объединяющие два независимых формирующих контура на одном шасси без увеличения занимаемой площади цеха.
Станина станка покрывается антикоррозийным маслом, оборачивается водонепроницаемой пленкой и амортизирующим материалом, после чего надежно фиксируется в контейнерах 20GP или 40HQ. Шкафы управления PLC и гидравлические станции упаковываются в прочные морские деревянные ящики.
Стандартный срок производства составляет от 30 до 45 рабочих дней после получения предоплаты и утверждения чертежей профиля. Изготовление многопрофильных конфигураций или нестандартного электропитания может занять дополнительно 10–15 дней.
Мы обеспечиваем квалифицированное техническое сопровождение, дистанционные консультации по наладке, поставку запасных частей и выезд сервисных инженеров для проведения шеф-монтажа. Конкретные гарантийные обязательства и условия обслуживания фиксируются в договоре поставки.
Каждая линия комплектуется набором быстроизнашивающихся деталей: концевыми выключателями, предохранителями, гидравлическими манжетами и регулировочным инструментом. Также доступен расширенный сервисный комплект на 2 года эксплуатации с запасными ножами и датчиками.
Да, все электродвигатели и шкафы управления изготавливаются под стандарты электросети вашего предприятия: 380В, 415В, 440В или 220В, 3 фазы, 50Гц или 60Гц. Используются надежные компоненты Schneider или Delta с защитой от перегрузок.
Мы направляем квалифицированных инженеров на ваше производство для сборки оборудования, наладки технологического процесса и обучения операторов. Также доступны подробные видеоруководства и дистанционное сопровождение.
Минимальный объем заказа составляет 1 комплект оборудования. Мы проектируем, испытываем и отгружаем как отдельные специализированные станки, так и комплексные автоматизированные линии с полной технической документацией.
Мы работаем по безналичному расчету T/T: 30% аванс при заключении договора, 70% балансовый платеж после заводских испытаний готового станка перед погрузкой на судно. Также принимаются безотзывные аккредитивы (L/C at sight) по согласованию сторон.
ПРЯМОЙ ЗАПРОС
Start your project brief
Your name, email and project requirements are enough to start. Required fields are marked *. Our engineering desk targets a reply within 12 hours (China time, UTC+8) — a communication target, not a contractual SLA.
Your next production line
Send your drawing, material, finished output target and destination. Build the equipment, inspection and delivery scope into one project brief.